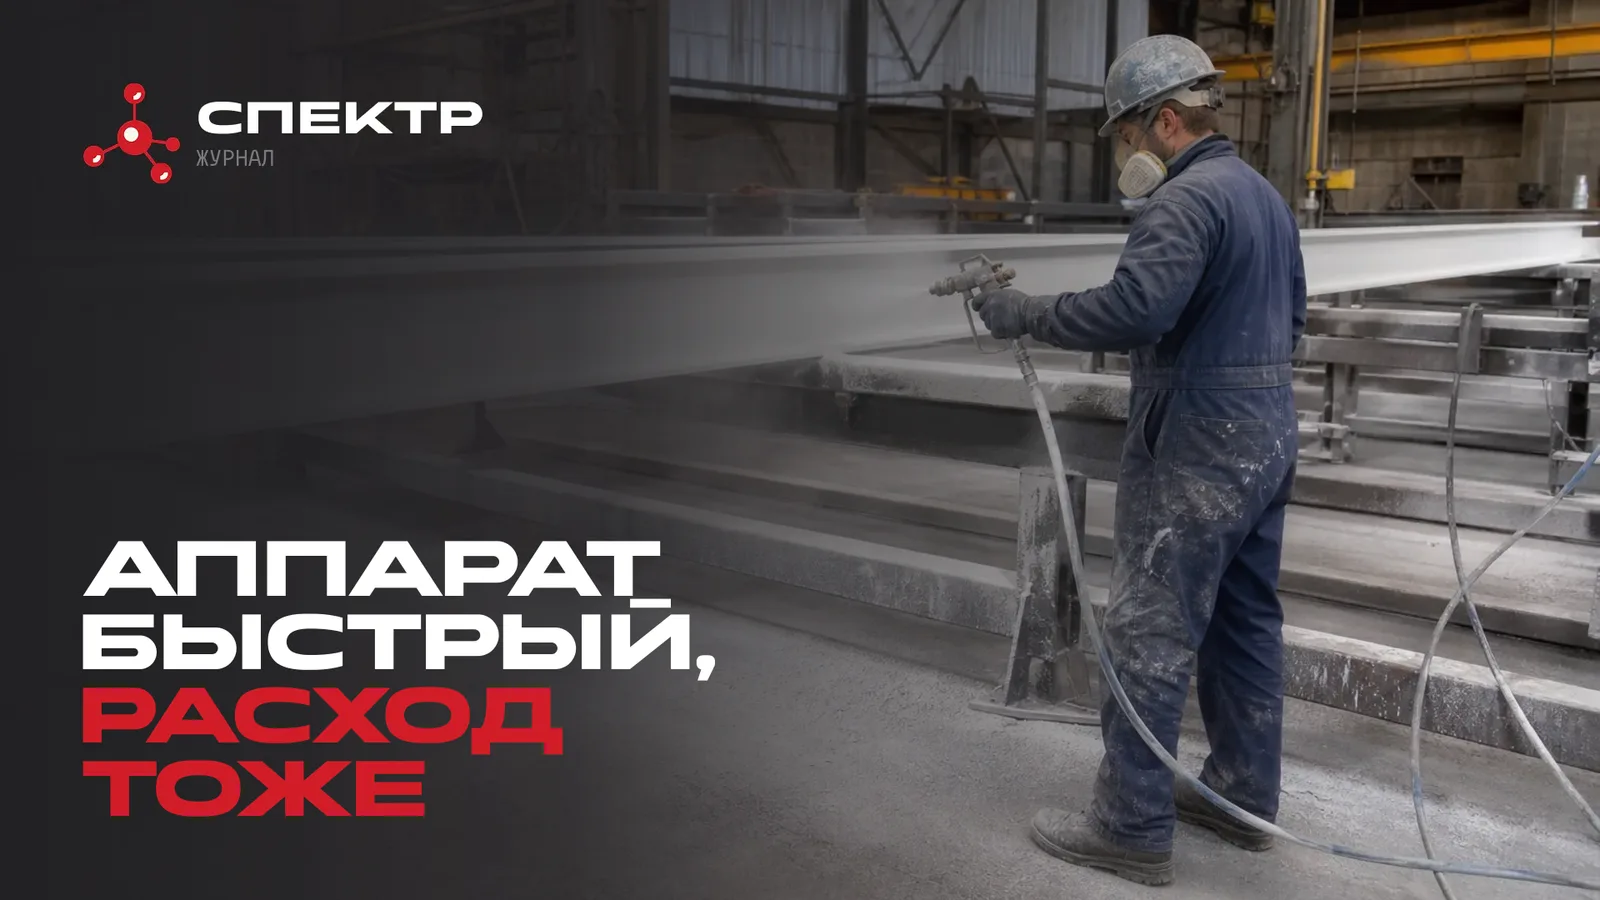
На площадку привезли аппарат безвоздушного распыления, и настроение бригады заметно улучшилось. Каркас большой, сроки поджимают, а валиком по такому объёму работать долго. К концу первой смены выяснилось, что материала ушло заметно больше, чем считали по объёму, а на части конструкций слой лёг неравномерно и часть металла пришлось перекрывать заново.
Аппарат при этом исправен. Дело не в нём.
Что распыление действительно даёт
Безвоздушное нанесение выигрывает там, где много однотипной поверхности и есть свободный доступ к конструкции. Скорость закрытия площади выше, чем при ручном инструменте, слой ложится равномернее по плоскости, бригада меньше устаёт и меньше зависит от квалификации каждого отдельного маляра.
На протяжённых балках, на профлисте, на однотипных колоннах открытого каркаса это заметная экономия времени. На заводской площадке, где конструкции лежат на стеллажах и подход к ним свободный, разница ещё больше.
Именно поэтому распыление часто выбирают по умолчанию, ещё до того, как посмотрели на состав и на условия объекта. И вот здесь начинаются расхождения.
Аппарат обслуживает состав, а не наоборот
Огнезащитные составы отличаются друг от друга по вязкости, по наполнению, по поведению при подаче под давлением. Одни позиции линейки рассчитаны на машинное нанесение, другие на ручное, у третьих в технической документации описаны оба способа с разными условиями.
Где расход уходит на самом деле
Перерасход при распылении редко возникает из одной причины. Обычно складываются несколько.
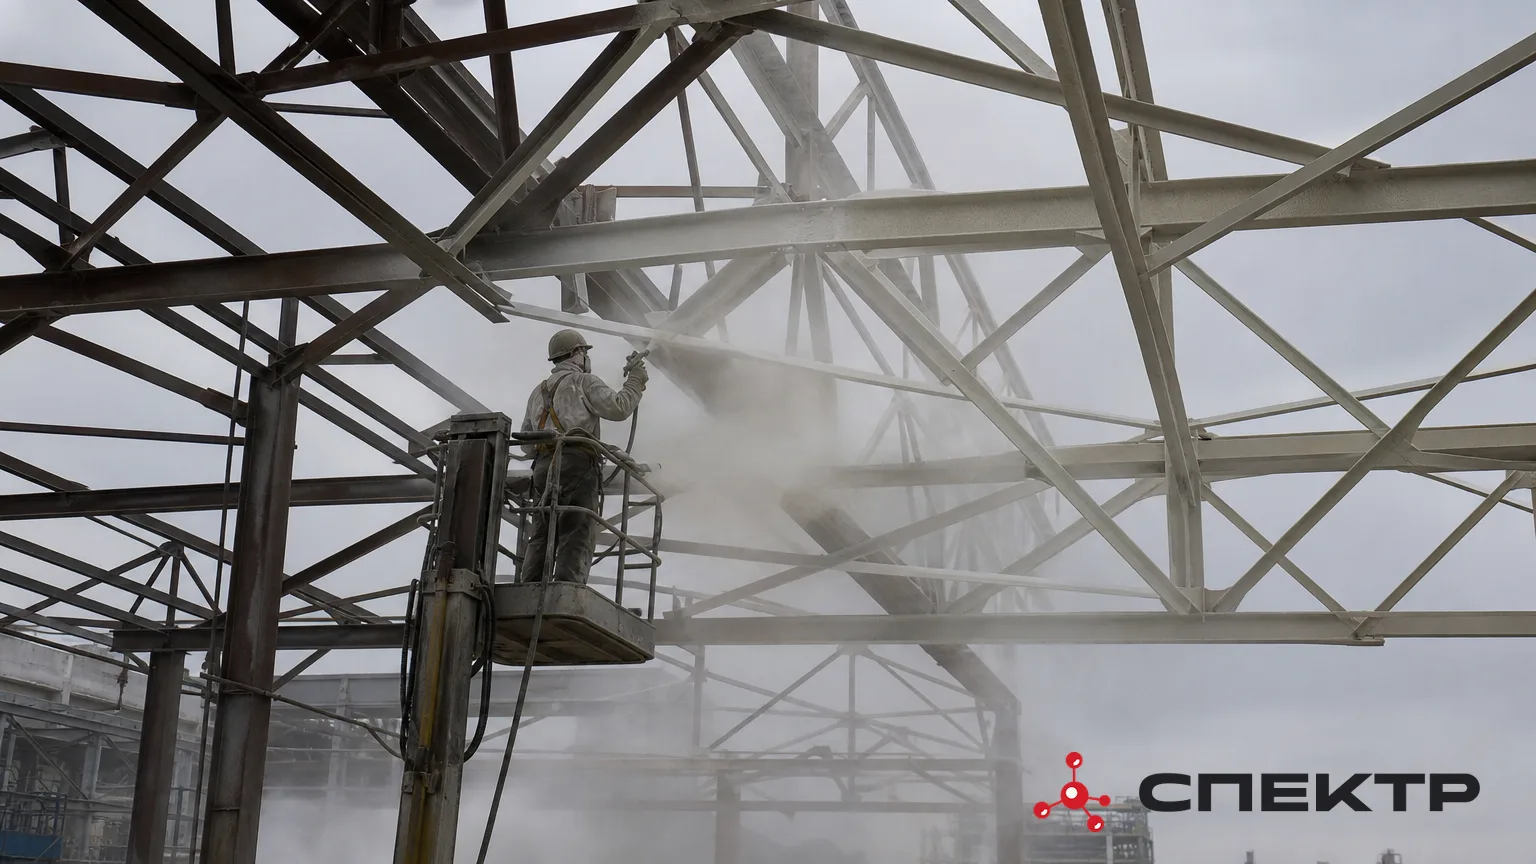
- Потери на туман. Часть материала не долетает до конструкции. На открытом каркасе с большим количеством узких элементов и сквозной геометрии доля потерь выше, чем на сплошной плоскости. Ветер на наружных работах усиливает эффект.
- Геометрия конструкций. Решётчатые фермы, связи, косынки, узлы с болтовыми соединениями плохо подходят под сплошное распыление: аппарат хорошо закрывает плоскость и хуже работает по сложному профилю. На таких элементах распыление часто комбинируют с ручной доработкой, и это закладывают в план работ заранее, а не по факту.
- Неравномерность прохода. Слишком быстрый или слишком медленный проход даёт разную толщину за один цикл. На следующих слоях разница накапливается, и на отдельных участках приходится добирать материал, чтобы выйти на проектное значение.
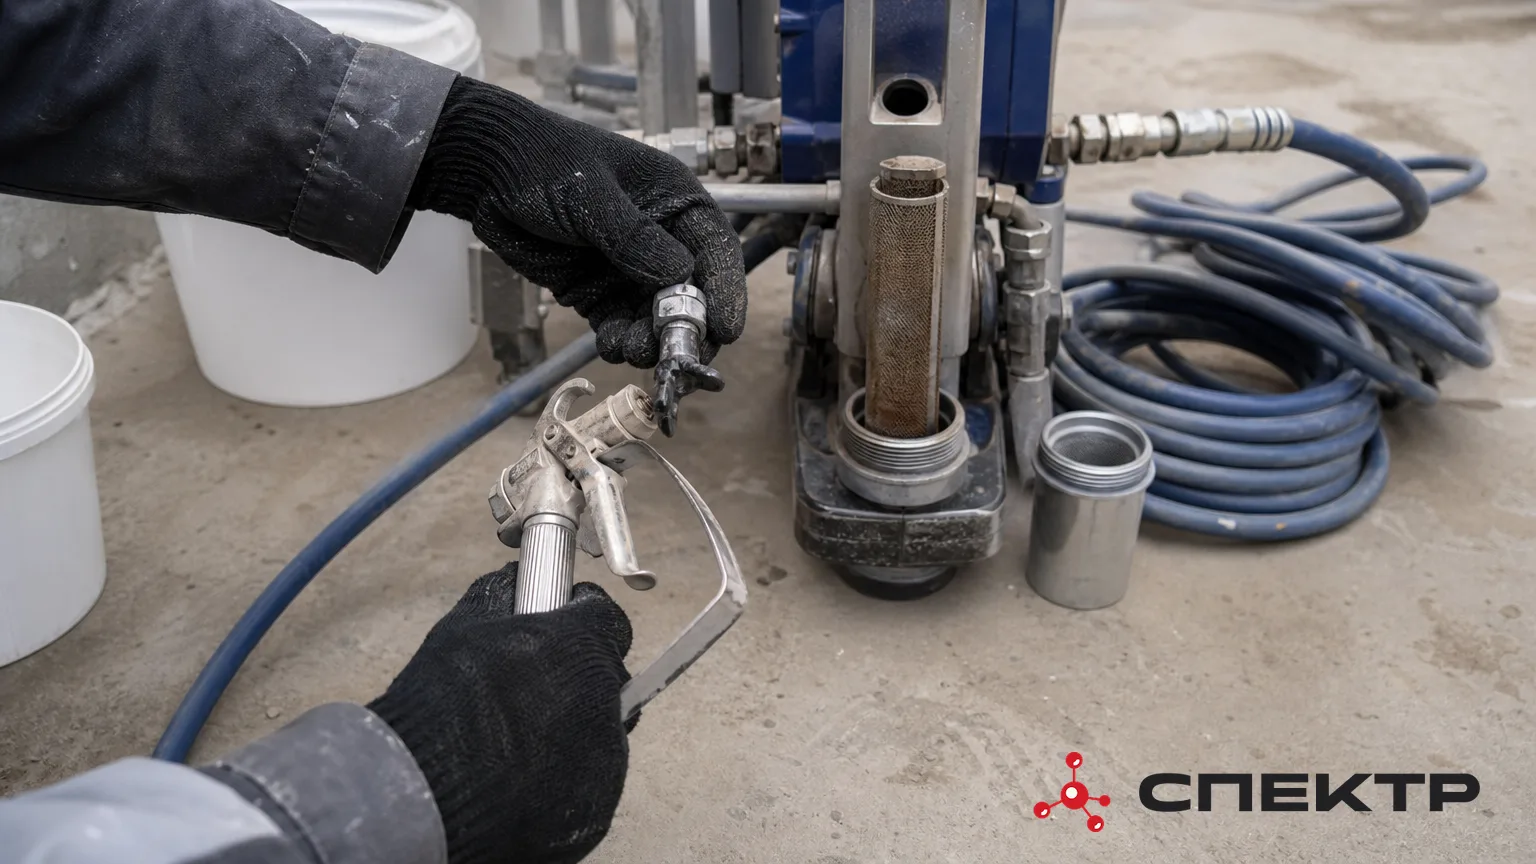
- Настройка и подготовка оборудования. Неподходящее сопло, несоответствующий шланг, забитый фильтр, недостаточно промытый после другого материала аппарат: всё это меняет факел и подачу. Требования к оборудованию берут из техдокументации состава, а не из привычек бригады.
Условия объекта, которые решают всё
Условия при производстве работ задаются технической документацией продукта, и распыление на них чувствительнее ручного нанесения.
- Температура и влажность в зоне работ
- Состояние поверхности относительно точки росы
- Вентиляция и подвижность воздуха
- Запылённость
На действующем производстве добавляется соседство с работающим оборудованием: туман от распыления разлетается дальше, чем кажется, и требует укрытий и согласований со службами предприятия.
Ещё одно ограничение, о котором вспоминают поздно: доступ. Аппарат требует места под установку, подачу материала, шланги и питание. В стеснённых узлах, в межферменном пространстве, на площадках с плотным оборудованием ручной инструмент оказывается быстрее просто потому, что аппарат туда не поставить.
Что проверяют до первой захватки
- Допускает ли техдокументация применяемого состава машинное нанесение и в каком виде
- Какое оборудование и какая оснастка для этого нужны
- Допустимо ли разбавление и в каких границах
- Какие участки заведомо идут ручным инструментом
- Какие условия должны быть в зоне работ и чем их обеспечивают
- Как контролируется толщина по ходу нанесения, а не только в конце
Отдельно стоит сделать пробную захватку и посчитать по ней фактический расход. Это даёт цифру, привязанную к этому объекту, этой геометрии и этой бригаде, а не к среднему представлению о материале.
Итог для планирования работ
Безвоздушное распыление это инструмент под конкретный тип объёма, а не универсальное ускорение. На больших однотипных поверхностях оно экономит смены. На сложной геометрии, в стеснённых условиях и при неподходящей настройке оно превращается в перерасход материала и в дополнительные проходы, которые график не выигрывают.
Выбор способа нанесения принимается вместе с выбором состава и с планом производства работ, а не отдельно от них.
- Когда безвоздушное распыление выгоднее ручного нанесения?
- Там, где много однотипной поверхности и есть свободный доступ к конструкции — например, на протяжённых балках, профлисте, однотипных колоннах открытого каркаса или на заводской площадке со стеллажами.
- Можно ли разбавлять огнезащитный состав, чтобы облегчить подачу через аппарат?
- Только в границах, заданных техдокументацией конкретного продукта. Разбавление сверх этих условий меняет толщину слоя за проход, увеличивает число проходов и уводит расход от расчётного.
- Почему при распылении расход материала часто оказывается выше расчётного?
- Обычно складываются сразу несколько причин: потери на туман, сложная геометрия конструкций, неравномерность прохода и неправильная настройка или подготовка оборудования.
- Подходит ли распыление для ферм, связей и узлов с болтовыми соединениями?
- Такая геометрия плохо подходит под сплошное распыление, поэтому её часто комбинируют с ручной доработкой — это закладывают в план работ заранее.
- Как узнать фактический расход состава перед началом работ на объёме?
- Сделать пробную захватку и посчитать расход по ней — это даёт цифру, привязанную к конкретному объекту, геометрии и бригаде.