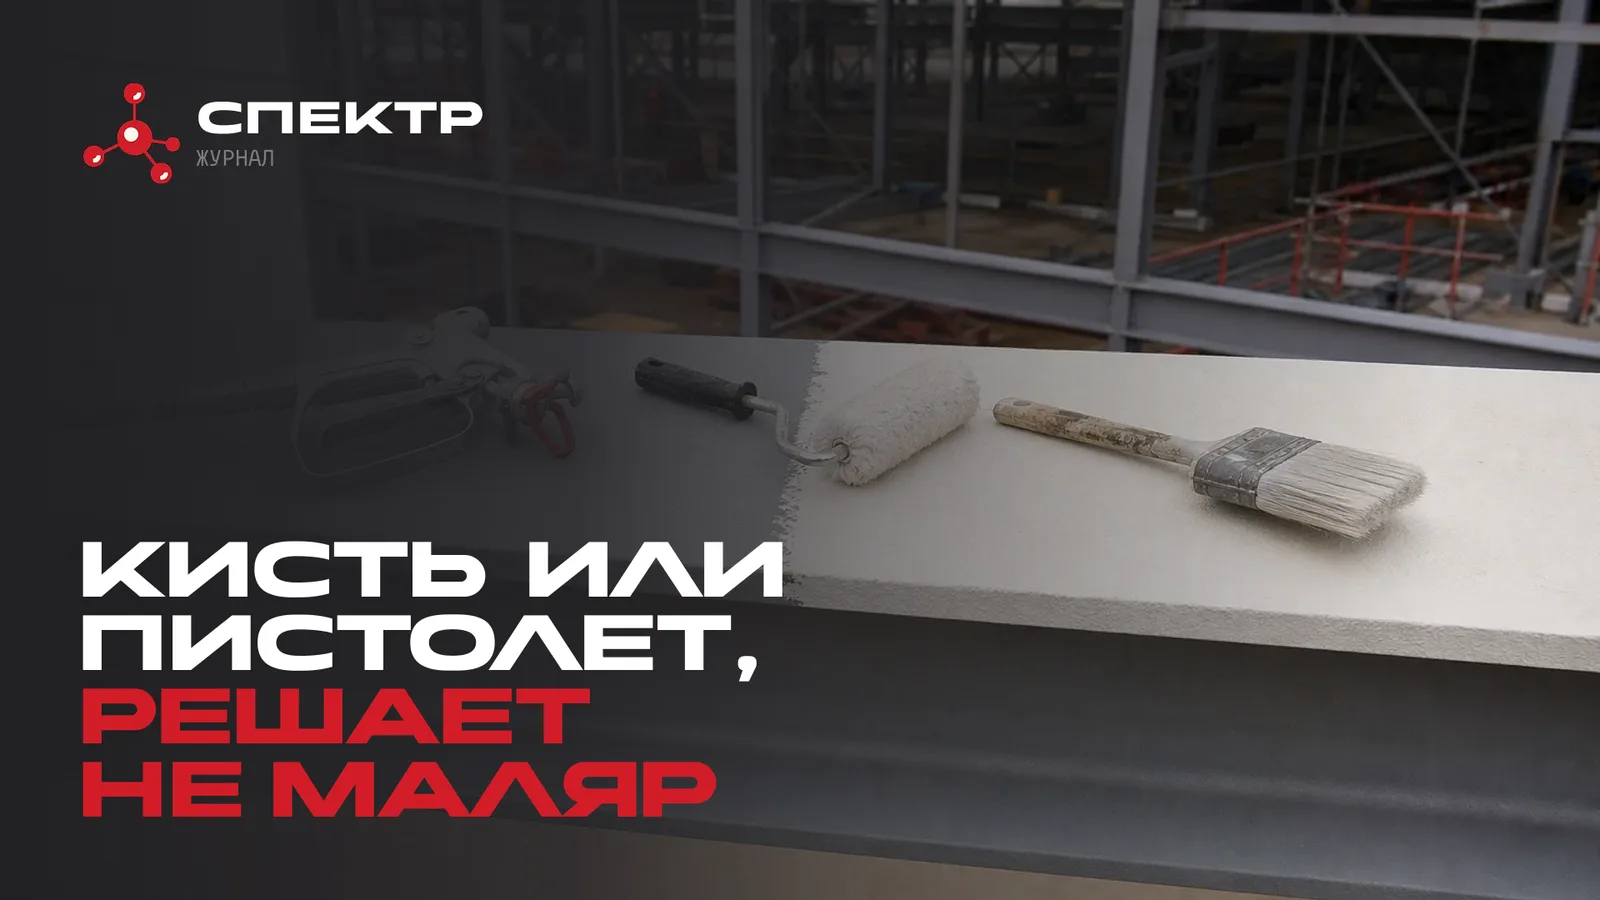
Формально инструмент выбирает подрядчик. Фактически способ нанесения связан с продуктом, с геометрией конструкций и с тем, что записано в проекте и технологической карте. Замена инструмента в середине объёма меняет не только скорость: она меняет число слоёв, график сушки и то, как участок потом предъявляют на приёмке.
Инструмент задаёт толщину одного прохода
Тонкослойная система набирается слоями. Проектная толщина сухой плёнки складывается из нескольких проходов, и число проходов зависит от того, сколько материала инструмент кладёт за раз. Безвоздушный аппарат кладёт заметно больше, кисть и валик — меньше.
Отсюда арифметика, которую пропускают при планировании. Тот же объём на ручном инструменте набирается за большее число слоёв. Больше слоёв — больше межслойных выдержек. Смена, которая по плану закрывала захватку целиком, закрывает её наполовину, и график сдвигается не на день, а на весь оставшийся объём.
Что меняется в самой плёнке
Распыление раскладывает материал факелом. По плоскости полки и по стенке балки толщина выравнивается сама, если режим настроен и оператор держит дистанцию и перекрытие проходов.
Валик работает по плоскости аккуратно, но повторяет геометрию. На кромках, во внутренних углах и на выступающих болтовых соединениях слой получается тоньше, чем на ровном участке: ролик физически не доходит до этих зон целиком.
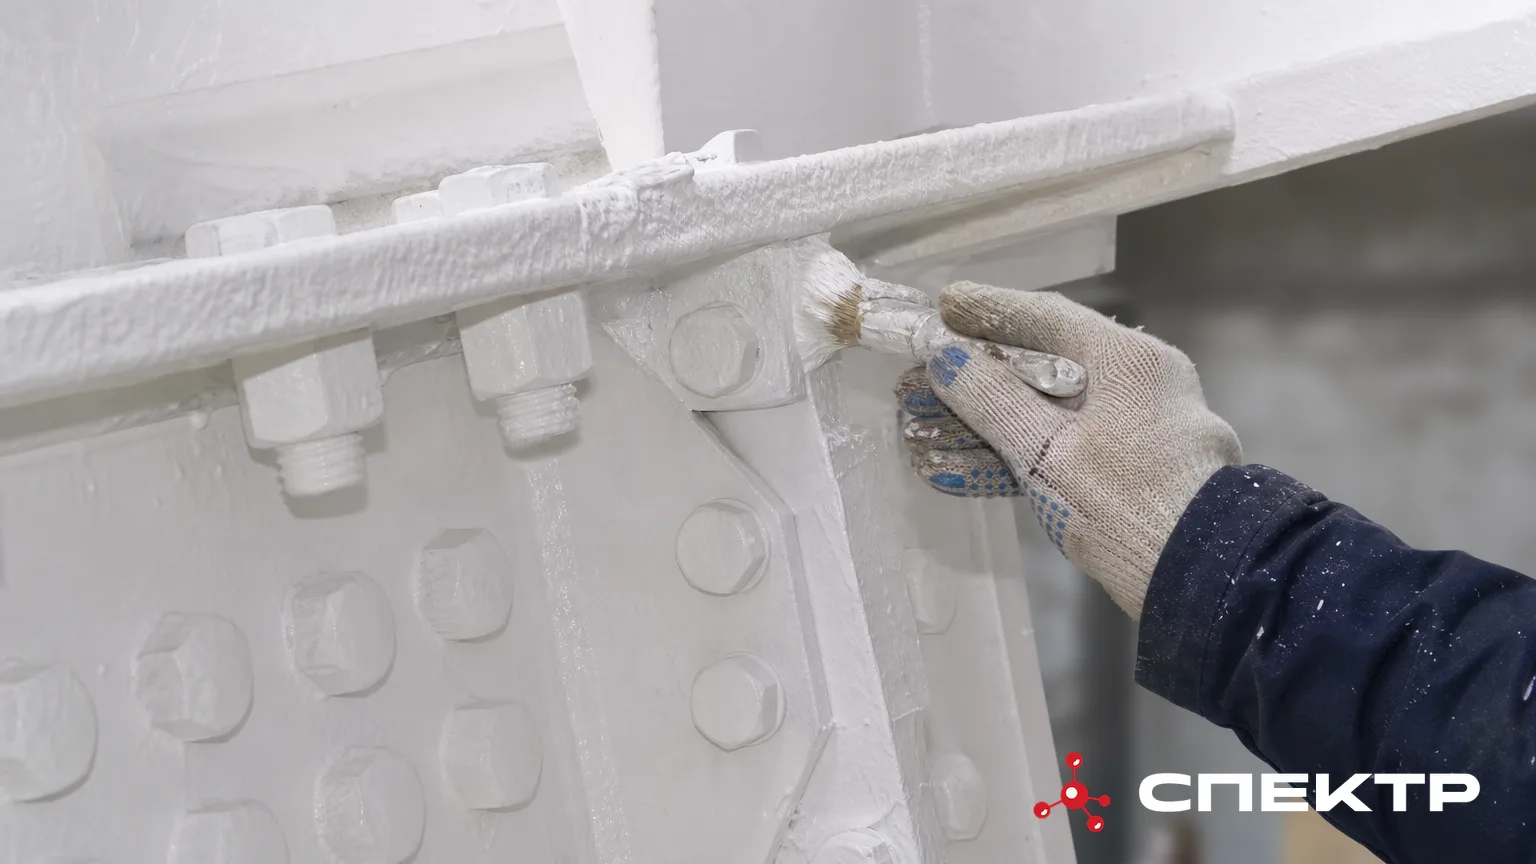
Кисть даёт обратную картину. В узлах и на стыках она добирает материал лучше валика, зато на больших плоскостях оставляет следы ворса и разнотолщинность.
Для огнезащиты это не косметика. Толщина здесь расчётный параметр: вспучивающийся слой должен сработать именно там, где сечение прогревается быстрее. Кромки, углы примыкания и зоны креплений как раз такие места. Недобор на кромке при формально набранной средней толщине по плоскости — типовая причина замечаний.
Где ручной инструмент выигрывает у аппарата
- узлы, фасонки, болтовые соединения и стыки, куда факел заходит плохо
- малые объёмы и локальный ремонт покрытия
- работы в действующем производстве, где снос факела и туман недопустимы рядом с оборудованием, кабельными трассами и продукцией
- стеснённые условия и участки, куда не подать аппарат и рукав
- доработка после распыления: обход зон, закрытых при основном проходе
Отдельный случай — заводское нанесение. Там аппарат чаще всего вне конкуренции: конструкции подаются на пост, положение удобное, режим стабильный. А вот доработка узлов после сборки на площадке почти всегда ручная, потому что сваривать и болтить приходится по уже покрытому металлу, и восстанавливать систему в этих местах нужно точечно.
На многих объектах инструменты сочетают. Плоскости берут аппаратом, узлы и примыкания дорабатывают кистью в том же слое, до начала межслойной выдержки. Это нормальный технологический приём, а не отступление от технологии, если он предусмотрен картой и зафиксирован в журнале работ.
Контроль устроен по-разному
При распылении основная зона риска — настройка и стабильность режима. Сопло, давление, вязкость материала, дистанция и скорость перемещения дают разный результат при одном и том же расходе по накладной. Параметры оборудования и допустимость разбавления берут из техдокументации конкретного состава, а не из опыта работы с другим материалом.
При ручном нанесении режим настраивать нечего, зато результат сильнее зависит от исполнителя. Два маляра на одной захватке дадут разную толщину, и разброс придётся снимать дополнительным проходом. Поэтому на ручном инструменте пооперационный контроль обычно плотнее: чаще промежуточные замеры, чаще предъявление по захваткам.
Есть и разница в расходе. У аппарата часть материала уходит на потери при распылении, у ручного инструмента потерь меньше, но больше уходит на выравнивание. Сравнивать эти два расхода по одной цифре из сметы бессмысленно: они складываются из разных вещей.
На что смотрят до выбора инструмента
- Сам состав. Способы нанесения, которые для него допустимы, перечислены в техдокументации продукта. Если способ там не указан, применять его нельзя, даже если физически материал ложится
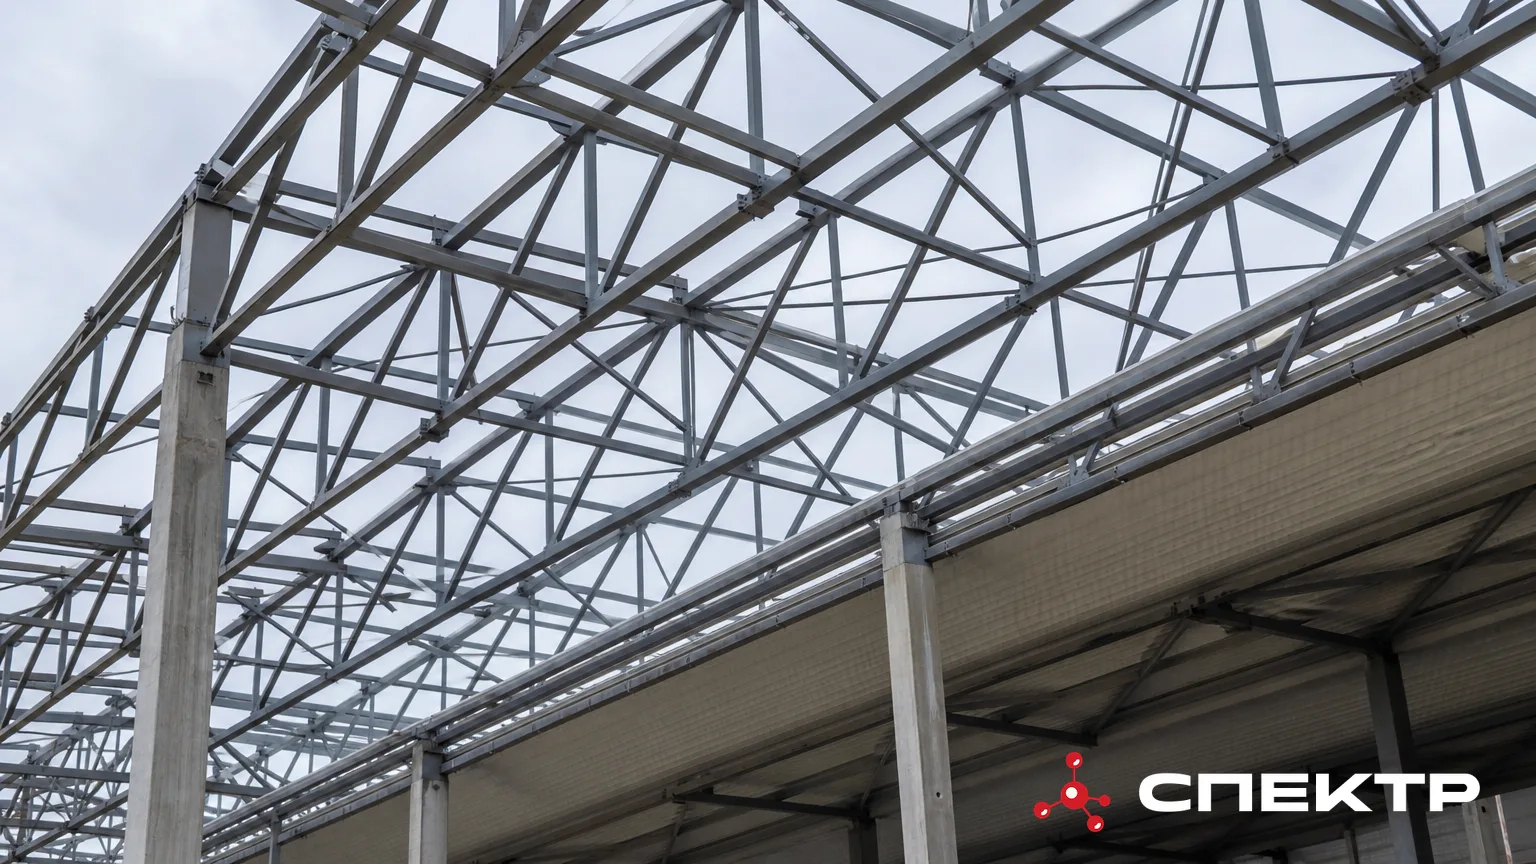
- Конструкции. Открытые фермы, решётчатые связи и большое количество узлов смещают выбор в сторону ручной доработки. Сплошные плоскости и колонны большого сечения — в сторону аппарата
- Условия площадки. Действующий цех, соседство с чистовой отделкой, требования по пылению и вентиляции могут закрыть распыление полностью
- График и бригада. Ручной инструмент требует больше человеко-смен на тот же объём. Если срок задан жёстко, а людей столько же, замена аппарата на валик срывает не качество, а дату
- Что записано в проекте и технологической карте. Если там указан способ нанесения, менять его в одностороннем порядке нельзя: это расхождение с документацией, которое всплывёт на приёмке
Вывод
Лучшего способа нанесения не существует. Существует способ, согласованный с продуктом, конструкцией и условиями объекта, и записанный до начала работ, а не подобранный по факту наличия техники.
Ошибка, которая повторяется чаще прочих, устроена просто: инструмент меняют молча. Само по себе это не дефект. Дефектом оно становится, когда изменение не прошло через технологическую карту и не попало в документы, и на приёмке участок выпадает из общей логики объёма.
- Можно ли заменить распылитель кистью и валиком, если материал тот же?
- Материал остаётся тем же, но меняется толщина одного прохода, число слоёв и график межслойных выдержек. Такую замену нужно проводить через технологическую карту, а не по факту наличия инструмента.
- В каких случаях ручной инструмент предпочтительнее аппарата?
- На узлах, фасонках, болтовых соединениях и стыках, при малых объёмах и локальном ремонте, в действующем производстве, где недопустимы туман и снос факела, в стеснённых условиях и при доработке после распыления.
- Почему валик может давать недобор толщины на кромках и углах?
- Валик повторяет геометрию поверхности и физически не доходит целиком до внутренних углов, кромок и выступающих болтовых соединений, из-за чего слой там получается тоньше, чем на ровном участке.
- Что нужно фиксировать в документации при смешанном нанесении?
- В журнале работ и актах нужно указывать, чем именно наносился каждый слой на каждой захватке. Без этого при недоборе толщины на узле невозможно восстановить, каким способом и в какой последовательности его обрабатывали.
- От чего зависит выбор способа нанесения до начала работ?
- От допустимых способов по техдокументации состава, геометрии конструкций, условий площадки, графика и бригады, а также от того, что уже записано в проекте и технологической карте.