Проблема в том, что под этой строкой могут скрываться два совершенно разных вида работ, с разной техникой, разной длительностью и разной стоимостью. Обозначаются они как St2 и Sa 2½, и разница между ними куда больше, чем кажется по описанию.
Что вообще обозначают эти степени
Степени подготовки описывают не процесс, а результат: как выглядит металл перед нанесением и что с него удалено.
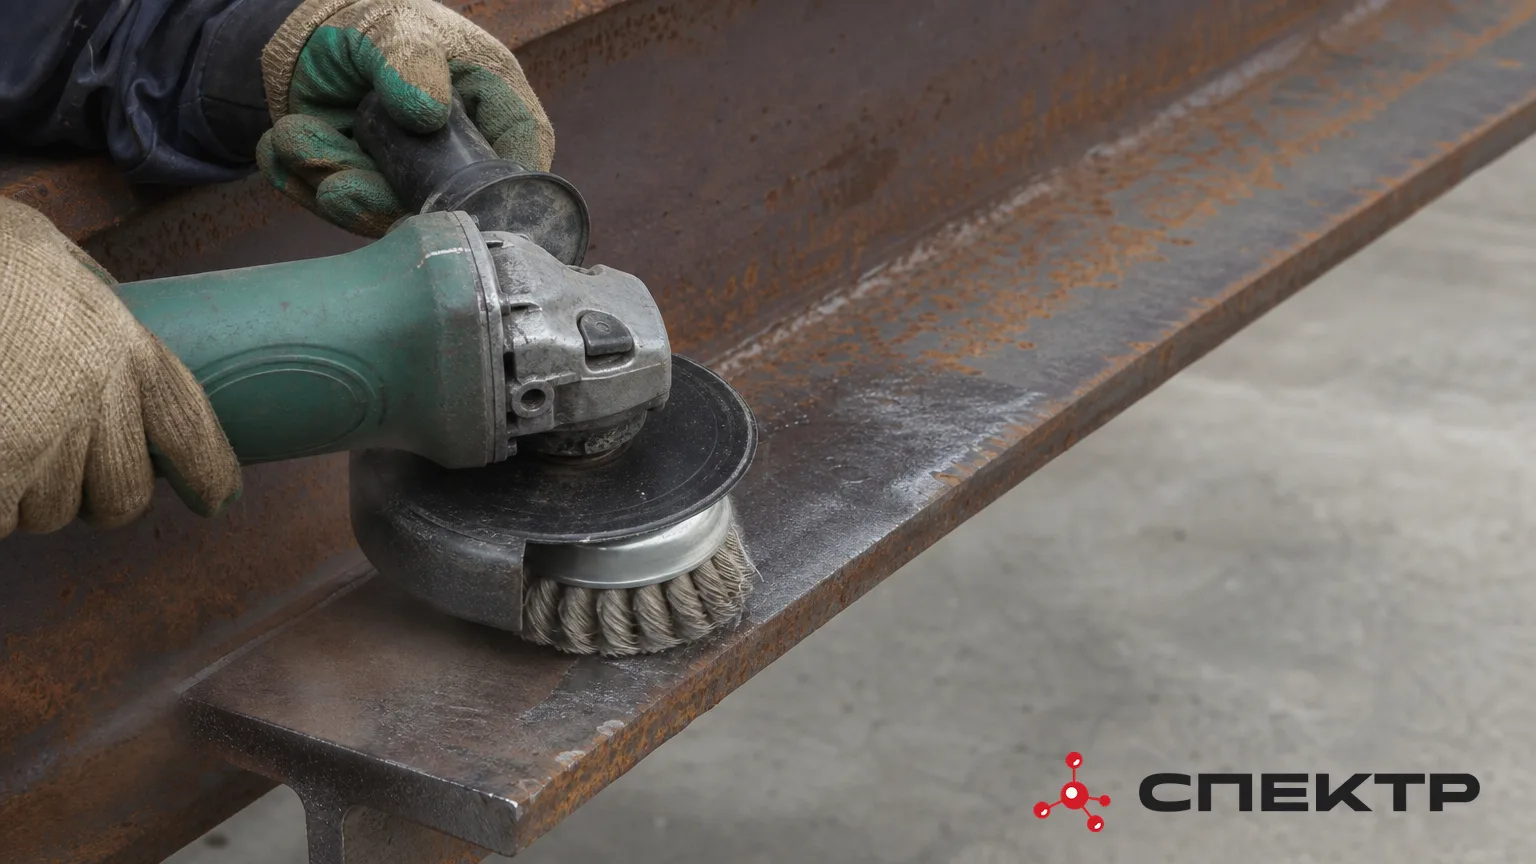
Буква указывает на группу методов. St — механическая очистка ручным и механизированным инструментом: щётки, шлифмашинки, скребки, иглофрезы. Sa — абразивоструйная очистка, когда поверхность обрабатывают потоком абразива.
Цифра указывает на глубину очистки внутри группы. Чем она выше, тем меньше остаётся плотно сцепленных с металлом продуктов коррозии и окалины.
Именно поэтому St и Sa не сравниваются напрямую как «хуже» и «лучше». Это разные технологии, дающие разное состояние поверхности, и выбор между ними определяется требованиями к системе покрытия, а не удобством подрядчика.
St2 на практике
Механическая очистка снимает рыхлую ржавчину, отслаивающуюся окалину и старое непрочное покрытие. То, что держится на металле плотно, в значительной части остаётся.
Поверхность после St2 выглядит очищенной, но сохраняет исходную геометрию: прокатную окалину в местах, где она приросла, следы прежних слоёв, локальные потемнения. Профиль поверхности при этом почти не меняется, шероховатость создаётся слабо.
Практические плюсы очевидны. Инструмент дешёвый и мобильный, работать можно в стеснённых условиях и на действующем объекте, пыли и шума меньше, чем при струйной обработке, отдельная площадка и компрессор не нужны. По этой причине St2 часто выбирают на реконструкции и при локальных работах.
Минус тоже понятен. Результат сильно зависит от исполнителя и от того, сколько времени он потратил на квадратный метр. Два человека с одинаковыми щётками дают разное состояние поверхности, и разброс по объекту получается заметным.
Sa 2½ на практике
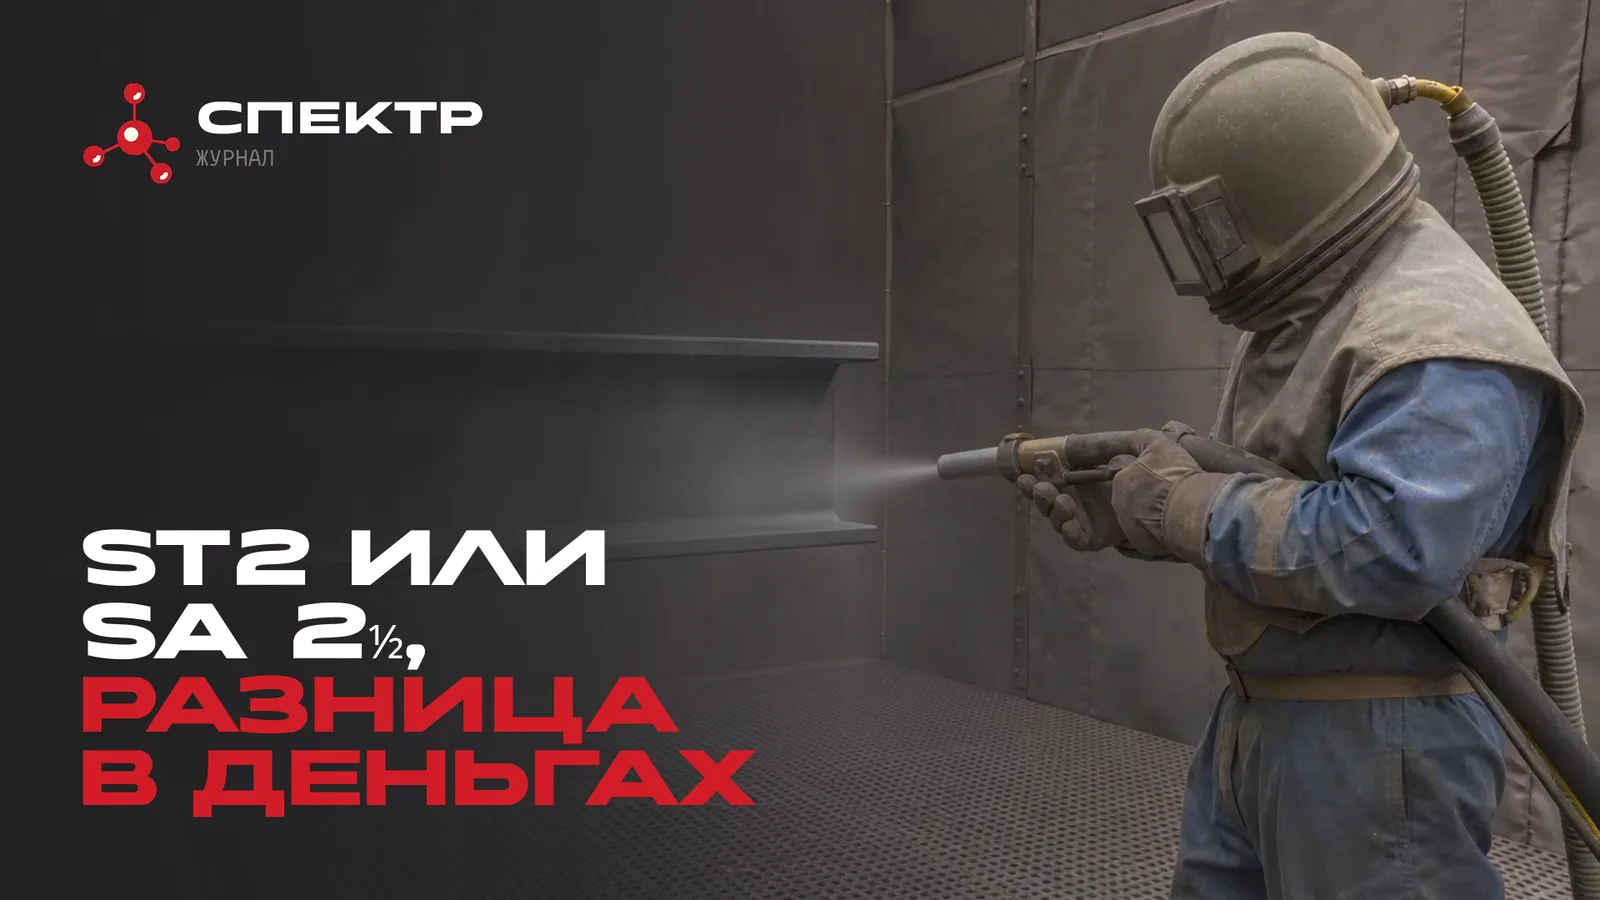
Абразивоструйная очистка работает иначе: абразив снимает не только рыхлый слой, но и плотно сцепленную окалину, и одновременно формирует шероховатость.
Металл после такой обработки имеет однородный вид по всей поверхности и выраженный профиль. Для многих систем покрытий именно этот профиль и есть главная ценность: он даёт механическое сцепление, которого механическая очистка не создаёт.
Цена вопроса организационная. Нужен компрессор, абразив, оснастка и обученные операторы. Нужна площадка или камера, а на объекте — изоляция зоны работ, потому что пыль и абразив разлетаются далеко. Нужен сбор и утилизация отработанного материала. И нужен короткий разрыв между очисткой и нанесением: очищенный до блеска металл начинает ржаветь заметно быстрее, чем обработанный щёткой, особенно при высокой влажности.
Поэтому Sa 2½ чаще делают в заводских условиях или на выделенном посту, а не в общем потоке работ на площадке.
| Параметр | St2 | Sa 2½ |
|---|---|---|
| Метод | Щётки, шлифмашинки, скребки, иглофрезы | Абразивоструйная очистка |
| Результат на поверхности | Рыхлая ржавчина и окалина сняты, плотно сцепленные остатки могут сохраняться, шероховатость слабая | Плотно сцепленная окалина снята, поверхность однородна, сформирован выраженный профиль шероховатости |
| Требуемые условия | Дешёвый мобильный инструмент, работа в стеснённых условиях и на действующем объекте, меньше пыли и шума | Компрессор, абразив, оснастка, площадка или камера, изоляция зоны работ, сбор и утилизация абразива |
| Типичное применение | Реконструкция, локальные работы | Заводские условия, выделенный пост |
Кто на самом деле выбирает степень
Тут и находится главное недоразумение. Степень подготовки не выбирает ни подрядчик по своему опыту, ни снабжение по стоимости работ.
Требование к подготовке основания под конкретный огнезащитный состав указано в техдокументации этого состава. Оно у каждого продукта своё и между позициями линейки не переносится: то, что допустимо под один состав, не обязательно допустимо под другой, а у систем с грунтовочным слоем требование может относиться к грунту, а не к самому огнезащитному материалу.
Проектировщик переносит это требование в проект и в спецификацию. Дальше оно попадает в ТЗ и в договор. Если в проекте степень не указана, а в ТЗ написано «очистить от ржавчины», то на объекте её определит тот, кто держит инструмент, и обосновать выбор на приёмке будет нечем.
Что происходит при подмене степени
Сценарий повторяется из объекта в объект. В проекте заложена одна степень, в смете посчитана другая, работы выполнены по факту третьим способом.
Отложенное последствие — сцепление. Покрытие, нанесённое на основание, подготовленное хуже требуемого, может нормально пройти сдачу и начать отходить через сезон. Разбирать это позже дороже: доступ уже закрыт, леса разобраны, объект работает.
Обратная ситуация тоже встречается. Подрядчик выполняет более глубокую очистку, чем требует документация состава, считая, что запас не помешает. С точки зрения покрытия проблемы обычно нет, с точки зрения сметы и сроков — есть, и оплачивать эту разницу заказчик не обязан, если она не согласована.
Степень подготовки подтверждают до нанесения, а не после. Проверка идёт по захваткам, с фиксацией результата в акте освидетельствования: какая степень достигнута, каким методом, кем принята, в каких условиях находился металл на момент осмотра.
Отдельно фиксируют интервал между окончанием подготовки и началом нанесения. Даже правильно подготовленная поверхность теряет пригодность, если пролежала открытой дольше допустимого или получила конденсат.
Вывод
St2 и Sa 2½ — это не две ступени одной лестницы, из которых вторая всегда правильнее. Это разные технологии под разные требования, и вопрос «какой степени достаточно» не имеет ответа в отрыве от конкретного состава и конкретного объекта.
Ответ берут в двух местах: в техдокументации применяемого состава и в проекте объекта. Всё остальное — предположения, которые придётся защищать на приёмке.
- Можно ли всегда выполнять Sa 2½ вместо St2 «на всякий случай»?
- С точки зрения покрытия проблем обычно нет, но с точки зрения сметы и сроков есть: разницу в стоимости и времени заказчик не обязан оплачивать, если она не согласована.
- Кто определяет, какая степень подготовки нужна на объекте?
- Требование берётся из техдокументации конкретного огнезащитного состава, переносится проектировщиком в проект и спецификацию, а затем в ТЗ и договор.
- Что если в ТЗ просто написано «очистить от ржавчины» без указания степени?
- Тогда фактическую степень подготовки определит тот, кто держит инструмент на объекте, и обосновать этот выбор на приёмке будет нечем.
- Как подтверждают степень подготовки перед нанесением?
- Проверку проводят по захваткам с фиксацией в акте освидетельствования: какая степень достигнута, каким методом, кем принята и в каких условиях находился металл на момент осмотра.
- Почему после Sa 2½ важен короткий интервал до нанесения?
- Очищенный до блеска металл начинает ржаветь заметно быстрее, чем обработанный щёткой, особенно при высокой влажности, поэтому разрыв между очисткой и нанесением должен быть коротким.