Условия задачи: завод, а не стройплощадка
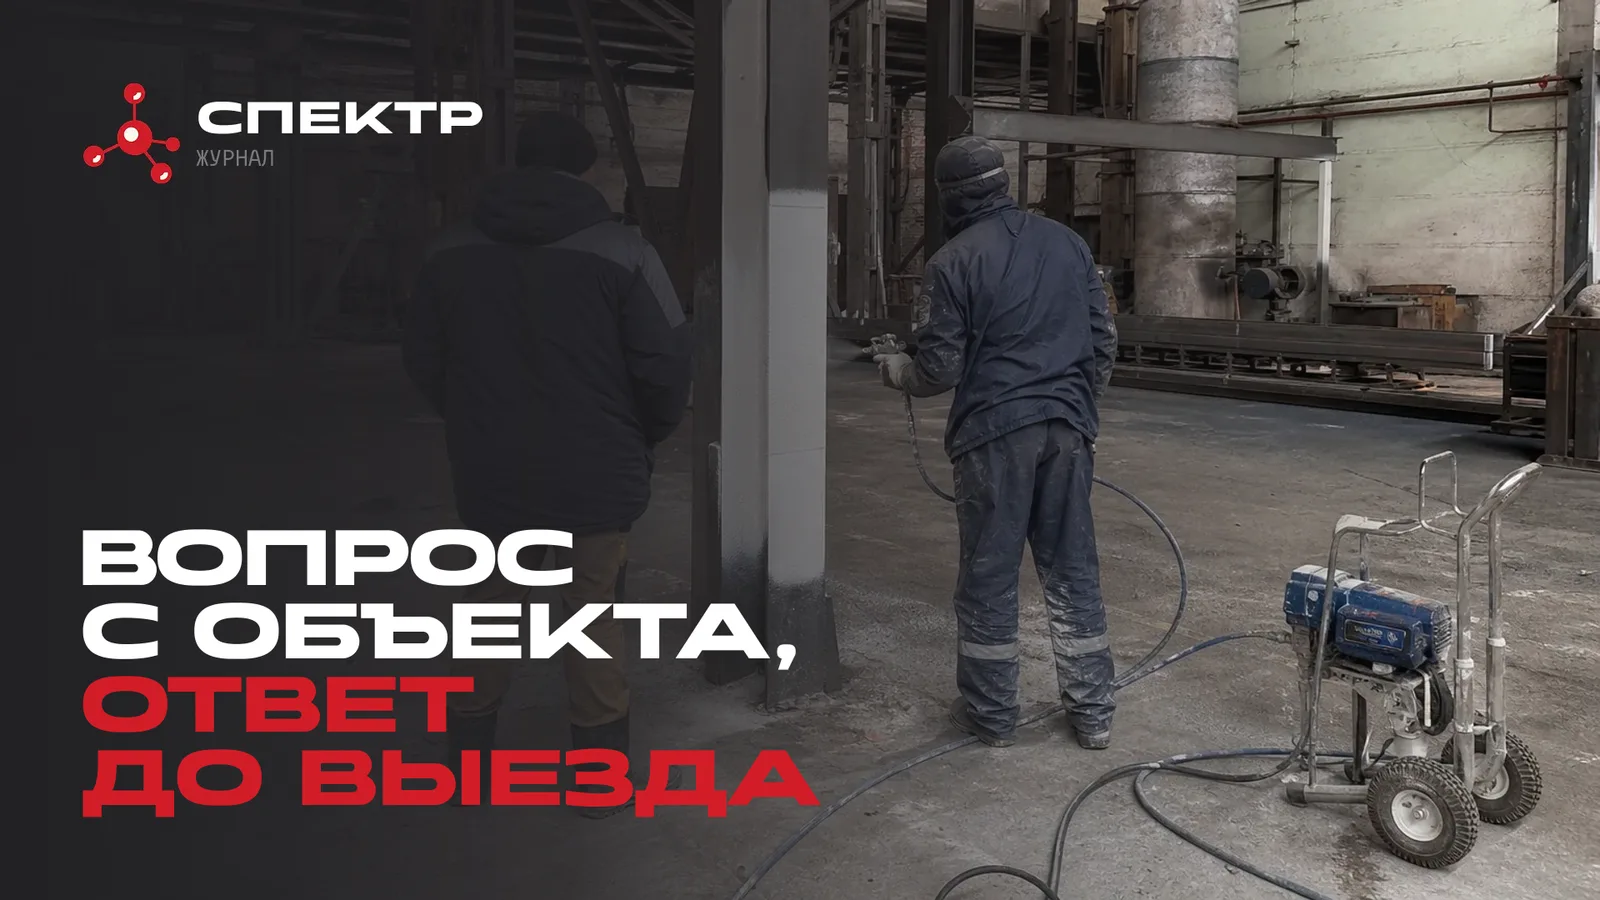
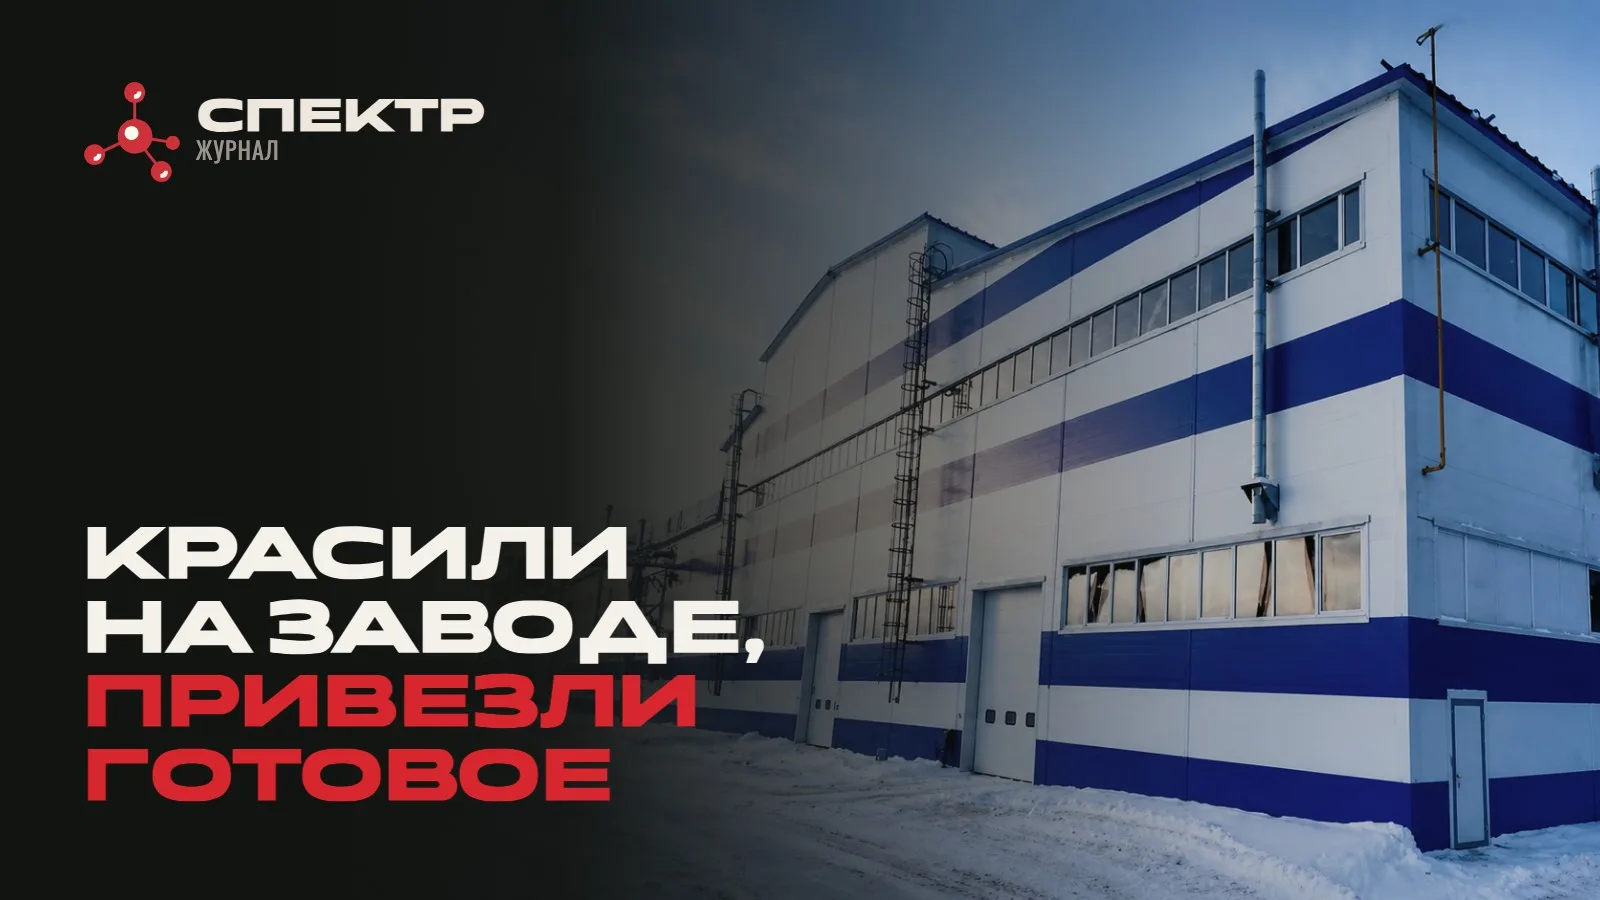
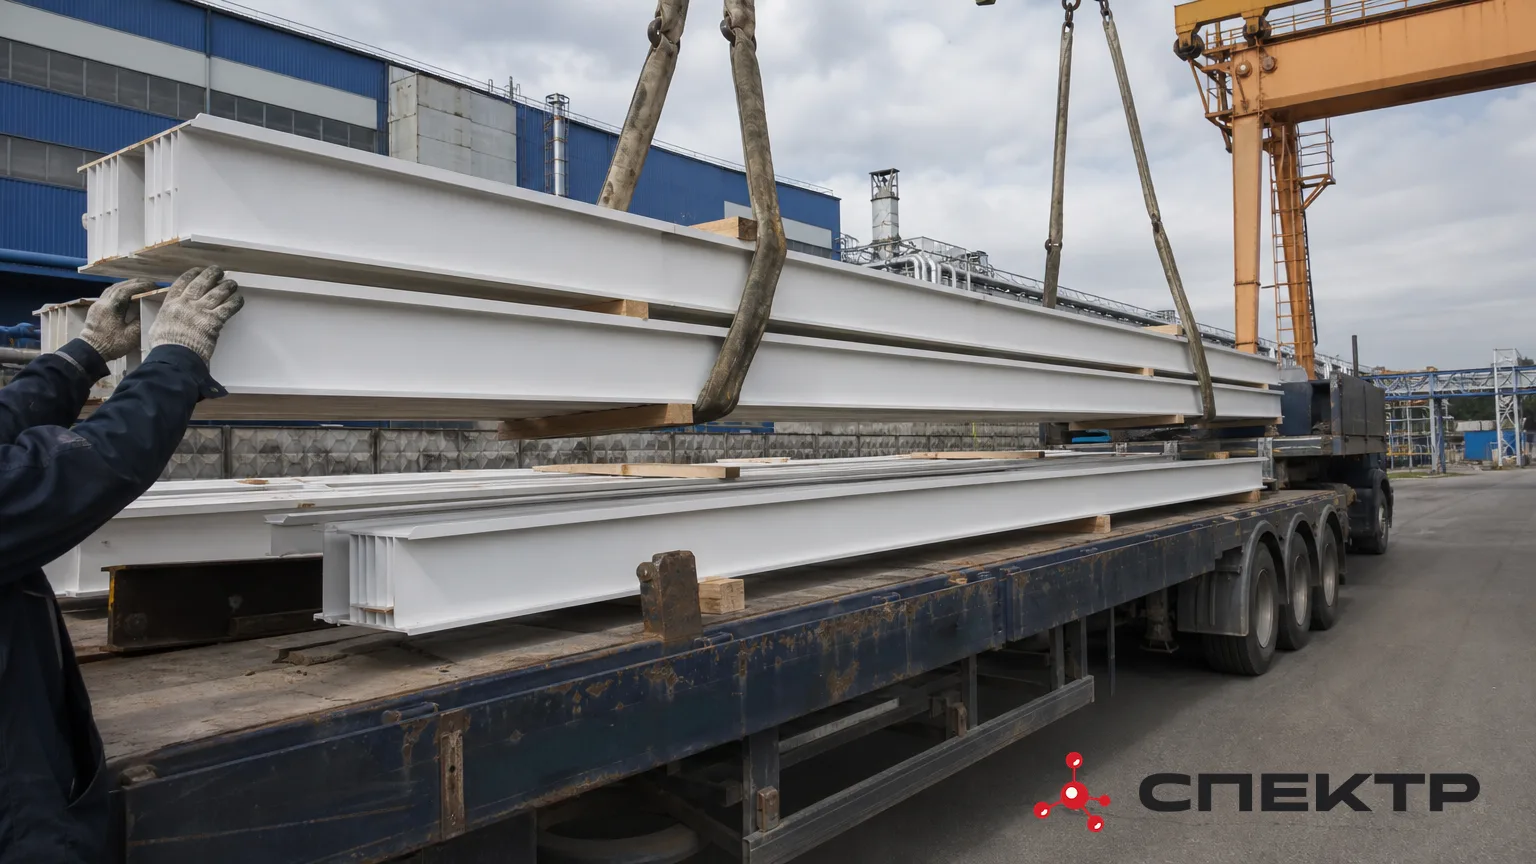
Когда огнезащиту наносят на производстве, конструкция ещё не заняла своё место в каркасе здания. Это отдельные балки, колонны, элементы ферм, которые после нанесения покрытия предстоит погрузить, перевезти, разгрузить и только потом собрать на объекте. Между цехом завода и точкой монтажа — целая логистическая цепочка, и на каждом её звене к покрытию предъявляются свои требования.
На заводе есть то, чего часто не хватает на стройплощадке: контролируемые условия цеха, стабильная температура, отсутствие пыли и осадков, возможность организовать процесс последовательно, партиями. Это плюс для качества нанесения. Но появляется обратная сторона: конструкция после нанесения должна выдержать погрузку, транспортировку и разгрузку, ещё не будучи частью законченного объекта, и только потом её будут монтировать.
Техническое ограничение: покрытие должно пережить дорогу
Здесь возникает параметр, о котором на объекте, где элемент красят уже в проектном положении, задумываются меньше: транспортировочная прочность покрытия. Это не то же самое, что высыхание на отлип, и не то же самое, что полная полимеризация состава. Между этими стадиями есть разница, и для заводского сценария она принципиальна: конструкцию нельзя грузить на транспорт раньше, чем покрытие достигнет прочности, достаточной для того, чтобы выдержать соприкосновение с такелажем, другими элементами и вибрацию в пути, не потеряв целостность слоя.
Почему нанесение на площадке не решало задачу так же эффективно
Логика заказчика в такой ситуации понятна: если элементы всё равно проходят через завод перед отправкой, разумнее закрыть огнезащиту там же, а не устраивать отдельный этап на объекте, где для этого нужны свои условия, свой доступ и своё время в графике монтажа. Заводская схема экономит время на площадке и снижает число операций, которые надо согласовывать с монтажной бригадой и техническим надзором объекта.
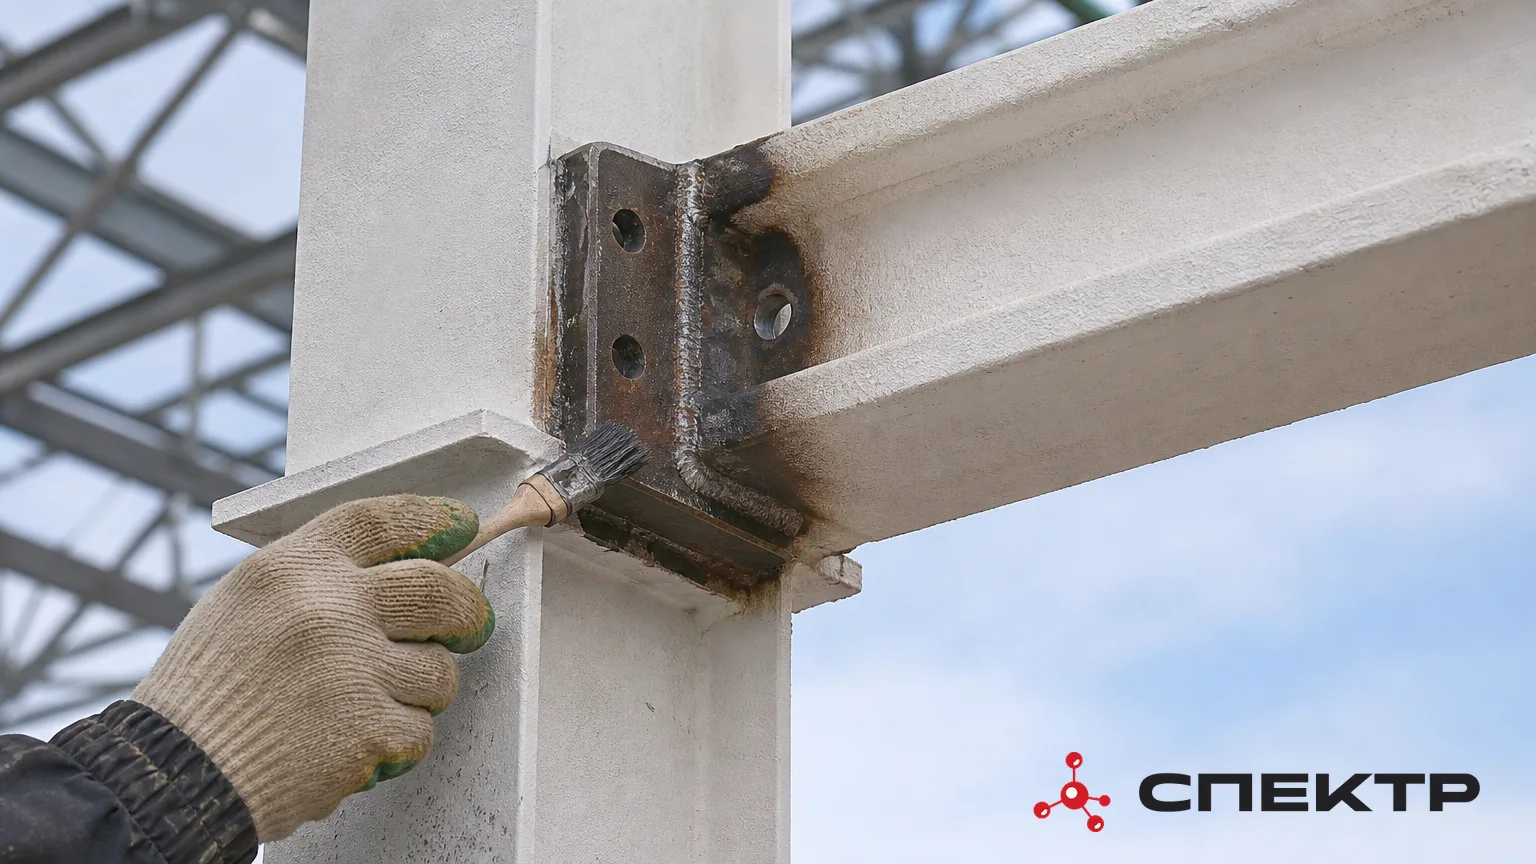
Но у заводской схемы есть точка, которую стандартный подход «покрасили и отгрузили» не закрывает: узлы сварки, выполняемые уже при монтаже на объекте. Эти соединения физически не могли быть защищены на заводе, потому что конструкция ещё не собрана. Значит, после монтажа в этих местах нужна отдельная, локальная докраска или дообработка, и её нельзя пропустить, ссылаясь на то, что «основная часть конструкции уже защищена».
Логика решения для такого сценария
Инженерная логика для этой задачи выстраивается в два уровня — на заводе и на объекте.
- 01Нанесение на заводеСостав наносят на конструкции с контролем условий цеха, с выдержкой времени для достижения транспортировочной прочности до погрузки, и с фиксацией результата актом на этом этапе.
- 02Транспортировка и монтажПосле достижения транспортировочной прочности конструкции грузят, перевозят и монтируют на объекте.
- 03Контроль на объектеПроверяют состояние покрытия после доставки и монтажа, включая сколы и потёртости от транспортировки, и обязательно обрабатывают сварные узлы, выполненные уже на площадке, тем же принципом системы, но как отдельную операцию монтажного этапа.
Конкретные значения — время выдержки до транспортировочной прочности, объёмы конструкций, сроки работ и итоговый результат по конкретному заказу Кемеровского завода металлоконструкций — относятся к документации этого объекта и требуют подтверждения по ней, а не к общей практике заводского нанесения.
Кто фиксирует результат на каждом этапе
Заводская схема меняет и то, кто и когда подписывает документы по огнезащите. На производстве технический контроль фиксирует нанесение и толщину слоя актом скрытых работ ещё до того, как конструкция покинула цех — и это его основная точка ответственности. На объекте технический надзор принимает уже готовую конструкцию и отдельно контролирует состояние покрытия после транспортировки, а также качество докраски сварных узлов, выполненной монтажной бригадой. Без такого разделения при вопросе о качестве покрытия сложно понять, где возникла проблема: на заводе, в пути или на монтаже.
Практический вывод
Заводской сценарий нанесения огнезащиты решает одну проблему логистики стройплощадки, но создаёт свою: покрытие должно пережить дорогу и монтаж, а сварные швы, выполненные уже на объекте, всегда остаются отдельной задачей. Для проектировщика и снабжения это значит одно: при выборе заводской схемы в график нужно закладывать не только время на нанесение, но и время на выдержку до отгрузки, и отдельный этап для докраски монтажных узлов.
- Почему огнезащиту наносят на заводе, а не на объекте?
- Заводской цех даёт контролируемые условия — стабильную температуру, отсутствие пыли и осадков, возможность работать партиями. Это экономит время на стройплощадке и снижает число операций, которые нужно согласовывать с монтажной бригадой и техническим надзором объекта.
- Что такое транспортировочная прочность покрытия?
- Это стадия отверждения состава, при которой покрытие способно выдержать соприкосновение с такелажем, другими элементами и вибрацию в пути без потери целостности. Она не совпадает ни с высыханием на отлип, ни с полной полимеризацией состава.
- Что будет, если отгрузить конструкции раньше времени?
- Покрытие может повредиться в пути — появятся сколы и потёртости, которые придётся восстанавливать уже на монтаже, в условиях менее контролируемых, чем заводской цех.
- Как обрабатывают сварные узлы, выполненные при монтаже?
- Такие соединения физически не могли быть защищены на заводе, потому что конструкция ещё не собрана. После монтажа их обрабатывают отдельно — локальной докраской или дообработкой, которую нельзя пропускать.
- Кто отвечает за качество покрытия на разных этапах?
- На заводе технический контроль фиксирует нанесение и толщину слоя актом скрытых работ до отправки конструкции. На объекте технический надзор контролирует состояние покрытия после транспортировки и качество докраски сварных узлов, выполненной монтажной бригадой.