Постоянное тепло — это режим работы покрытия, а не сценарий пожара
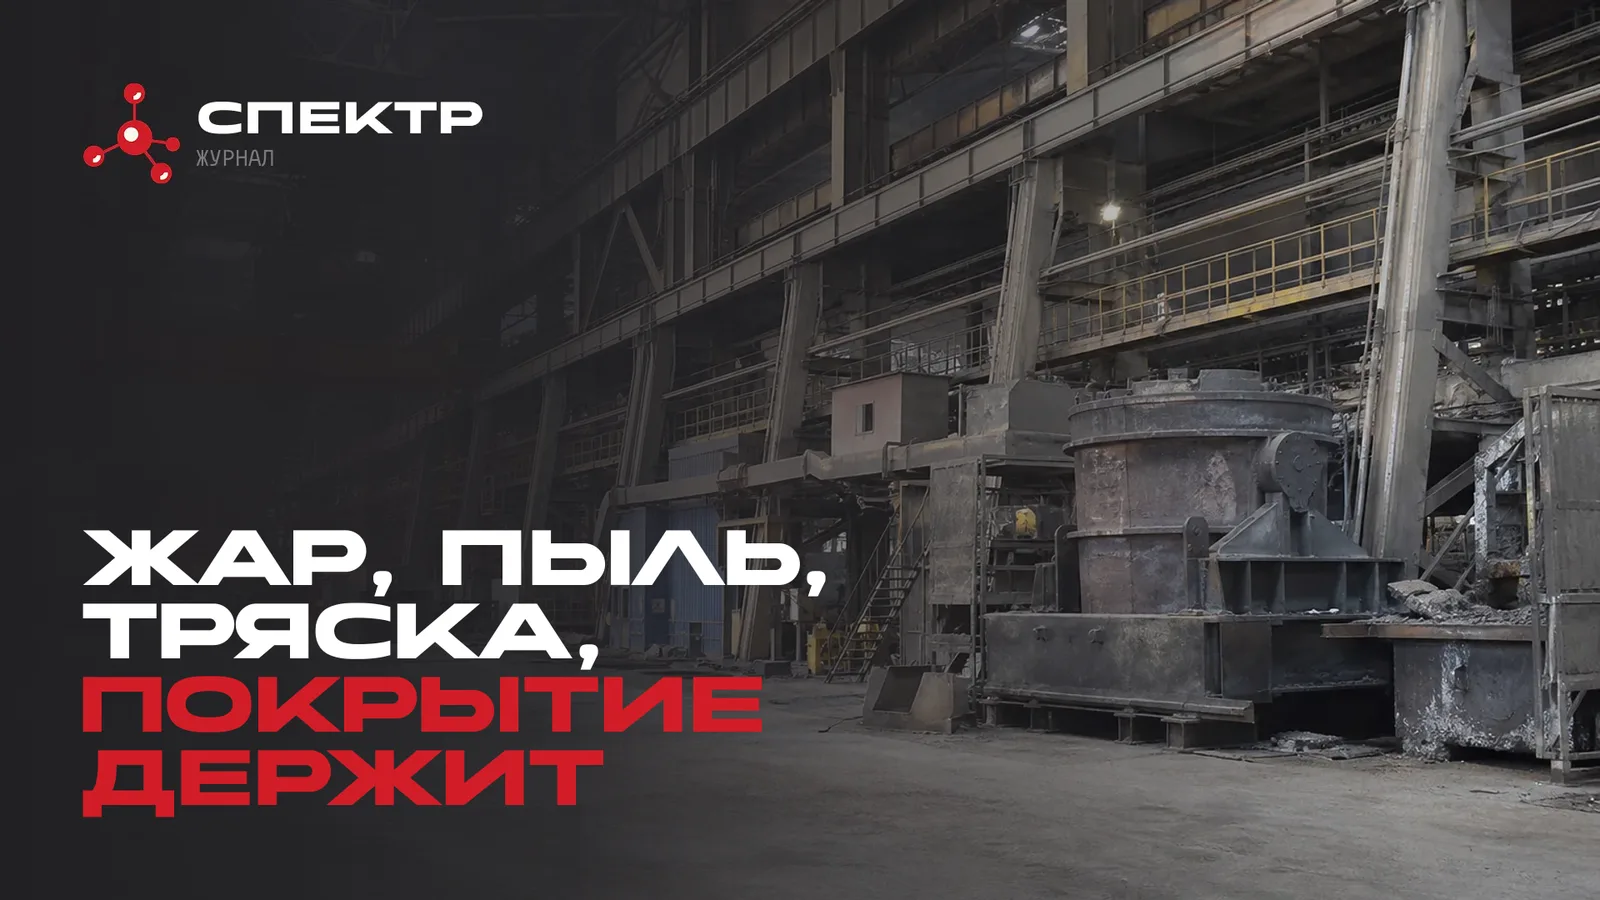
В цехе с плавильными или нагревательными агрегатами часть конструкций годами работает в подогретой зоне. Тепловое излучение от печей, потоки горячего воздуха под кровлей, соседство с тепловыми агрегатами — всё это не пожар, а обычный день предприятия.
Для огнезащитной системы разница принципиальная. Вспучивающийся состав рассчитан срабатывать один раз, при пожаре. Длительный нагрев в штатном режиме относится уже к условиям эксплуатации, и допустимость конкретного состава в такой зоне определяется его техдокументацией, а не общим правилом по отрасли. У разных продуктов линейки эти границы разные, и переносить их между позициями нельзя.
Практический вывод для проекта простой: подкрановые балки в горячем пролёте и колонны в холодном складе сырья на одном предприятии могут потребовать разных решений, даже если предел огнестойкости по ним записан одинаковый.
Из этого же следует, что нельзя брать за основу решение с соседнего объекта той же отрасли. Два прокатных цеха отличаются компоновкой агрегатов, и зоны постоянного нагрева в них проходят по разным осям. Границы таких зон снимают на конкретном предприятии, вместе со службой главного энергетика или технолога, и только потом раскладывают по группам конструкций.
Пыль: три отдельные проблемы
Металлургический цех работает с пылью постоянно. Она бывает абразивной, металлической, углеродной, и в разных пролётах разной. Для огнезащиты пыль создаёт три отдельные проблемы.
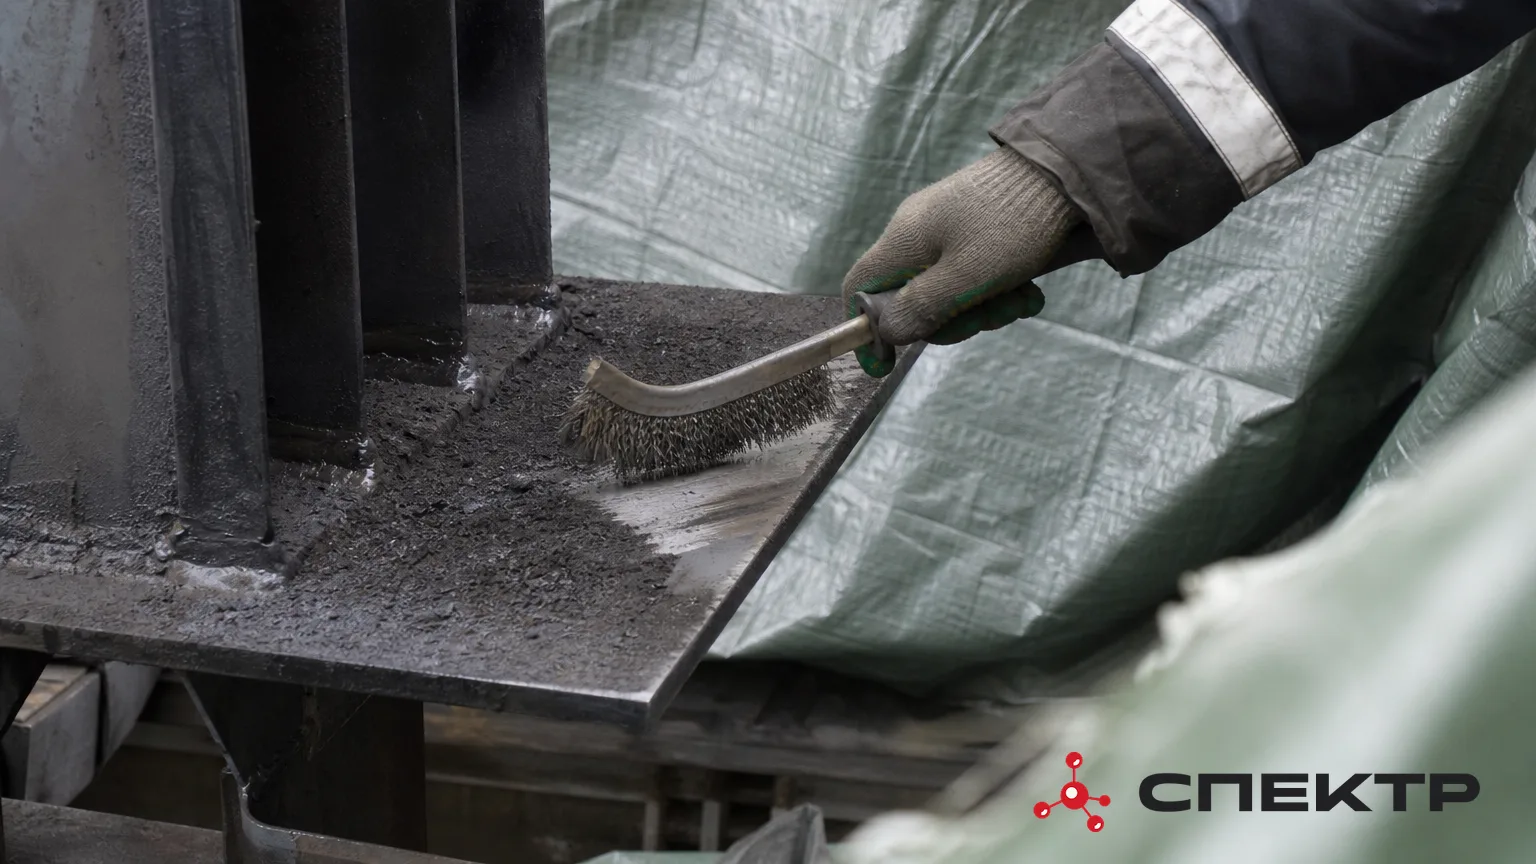
- Подготовка: металл покрыт не только коррозией, но и спёкшимся слоем отложений, часто с масляной составляющей от смазки оборудования. Обеспыливание превращается в самостоятельную операцию с собственной техникой и временем в графике
- Между слоями: пока слой не набрал прочность, на него садится всё, что летает в пролёте. Поэтому в горячих и пыльных пролётах работы выделяют в захватки и закрывают зону экраном или тентом, а не наносят по всей длине сразу
- Эксплуатация: отложения на готовом покрытии копятся годами, и осмотр состояния защиты в таком цехе делают чаще, чем на чистом объекте. Не всякая механическая очистка безопасна для готового слоя, условия по каждому составу берут из его документации
Влага и агрессивные среды
Металлургия редко бывает сухой. Системы охлаждения, пар от технологических процессов, открытые проёмы в наружных стенах и сезонные перепады дают конденсат на металле. В цехах с травильными и химическими участками к влаге добавляется агрессивная составляющая воздуха.
Для проекта это ещё одна пара вопросов к каждой зоне: какая влажность держится в пролёте в рабочем режиме и есть ли участки с химическим воздействием. Ответы влияют и на выбор системы, и на необходимость финишного слоя поверх огнезащитного. Нужен ли финиш в конкретной зоне и какой именно, определяют по условиям объекта и документации применяемого состава, а не по общему правилу для отрасли.
Вибрация и механика
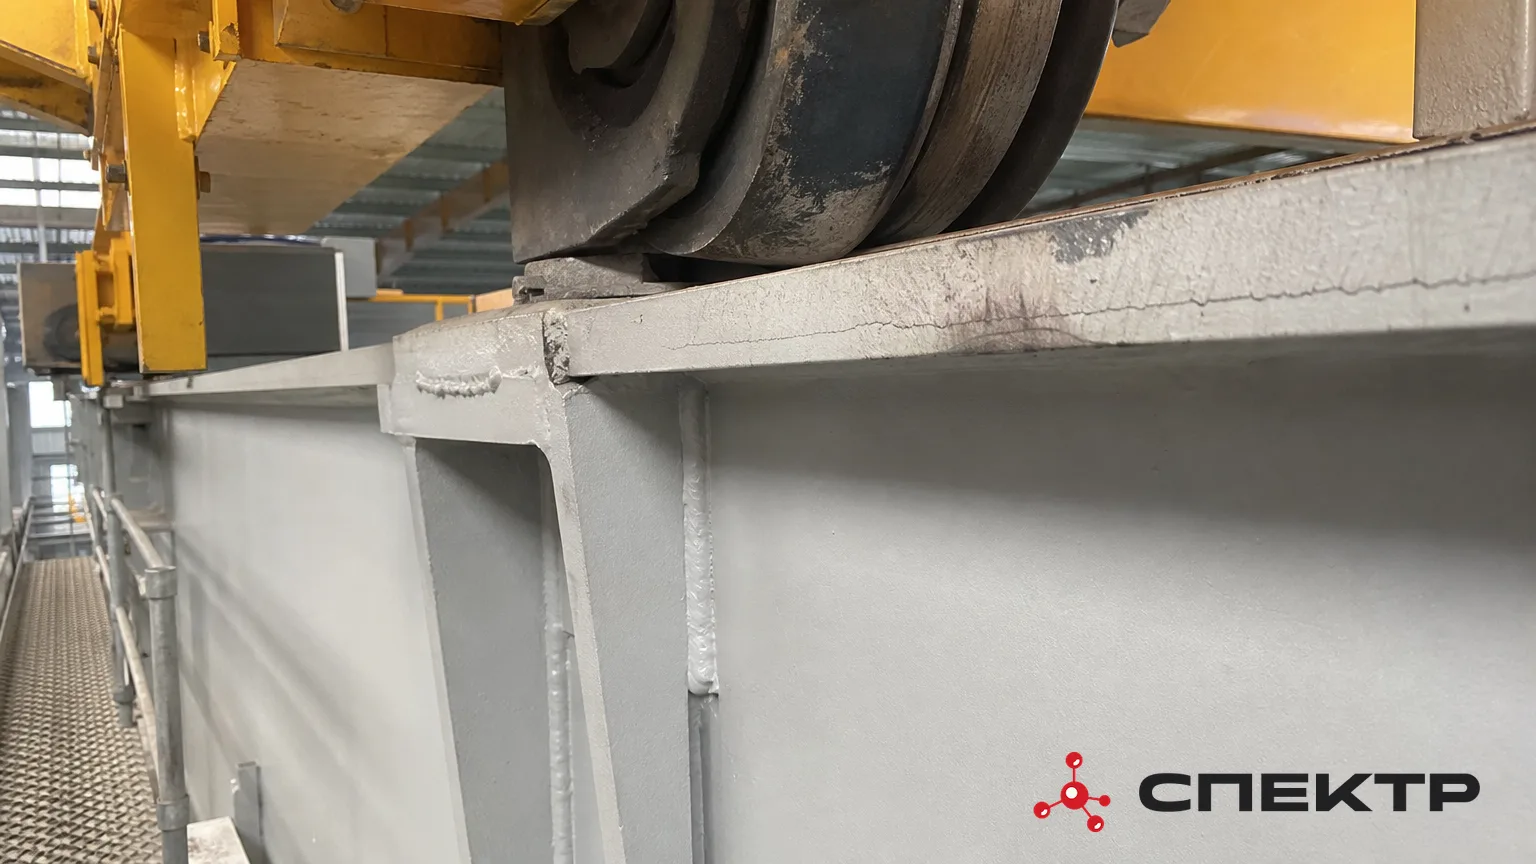
Мостовые краны, прокатное и дробильное оборудование дают в конструкции постоянную вибрационную нагрузку. Она не разрушает покрытие сама по себе, но выявляет все слабые места: недостаточно подготовленное основание, зоны с непроработанным сцеплением, кромки и узлы, где слой лёг тоньше проектного.
К вибрации добавляется механика прямого действия. По подкрановым конструкциям идёт обслуживание, у колонн в зоне проездов работает транспорт, вокруг агрегатов регулярно ведут ремонты со стропами и оснасткой. Часть повреждений покрытия на таких объектах вообще не связана с огнём и температурой: это удар, зацеп, сварка рядом.
Поэтому в проект по металлургии закладывают не только систему, но и порядок восстановления покрытия после ремонтов оборудования: кто фиксирует повреждение, кто восстанавливает, каким материалом, с какой подготовкой и как это оформляется.
Доступ важнее скорости нанесения
Предприятие с непрерывным циклом не останавливается под огнезащиту. Работы идут либо в плановые ремонтные окна, либо внутри действующего производства, по согласованному графику со службами цеха.
Это меняет всю логику планирования. Захватка привязана не к удобству бригады, а к освобождению зоны. Высотное оборудование заходит по маршруту, согласованному с транспортом цеха. Каждое перемещение требует оформления. Наносить по чистому графику получается редко, а межслойная выдержка при этом остаётся такой, какой её задаёт документация состава и условия в пролёте.
Расхождение между сроками из договора и сроками из реальных окон доступа — главная причина, по которой раздел огнезащиты на металлургии выходит за график.
Как условия цеха попадают в проект
Собирают по каждому пролёту отдельно: температурный режим зоны и наличие постоянно подогретых участков, характер и количество отложений, вибрационные нагрузки, влажность, наличие агрессивных сред, доступ и окна остановки, требования к работам в действующем производстве.
Дальше это накладывают на расчётную часть: требуемый предел, приведённая толщина, схема работы элемента. На пересечении и появляется решение — тонкослойное или конструктивное, из какой позиции линейки, с какой подготовкой и какой финишной защитой.
Пропуск любого из условий обычно не виден на этапе проекта. Он виден через несколько лет эксплуатации, когда покрытие в одном пролёте выглядит как новое, а в соседнем требует восстановления, и разбирать причину приходится уже по факту.
- Почему нельзя использовать одну систему огнезащиты для всех пролётов цеха?
- Разные пролёты имеют разные условия эксплуатации: зоны постоянного нагрева, уровень пыли, вибрацию, влажность. Даже при одинаковом требуемом пределе огнестойкости эти различия могут требовать разных решений.
- Как пыль в цехе влияет на нанесение огнезащитного состава?
- Пыль осложняет подготовку поверхности перед нанесением, может попадать под межслойную защиту, если слой не успел набрать прочность, и накапливается на готовом покрытии, требуя более частого осмотра при эксплуатации.
- Влияет ли вибрация от кранов на срок службы огнезащитного покрытия?
- Вибрация сама по себе не разрушает покрытие, но выявляет слабые места: недостаточно подготовленное основание, зоны с непроработанным сцеплением, кромки и узлы с недостаточной толщиной слоя.
- Что делать с повреждениями покрытия после ремонта оборудования?
- В проект закладывают порядок восстановления покрытия после ремонтов: кто фиксирует повреждение, кто и каким материалом восстанавливает, с какой подготовкой и как это оформляется.
- Почему сроки нанесения огнезащиты на металлургическом предприятии часто не совпадают с договором?
- Работы идут в плановые ремонтные окна или внутри действующего производства по согласованному графику, а не по удобству бригады. Расхождение между договорными сроками и реальными окнами доступа — основная причина смещения графика.