Почему в этом сегменте огнезащита уходит на завод
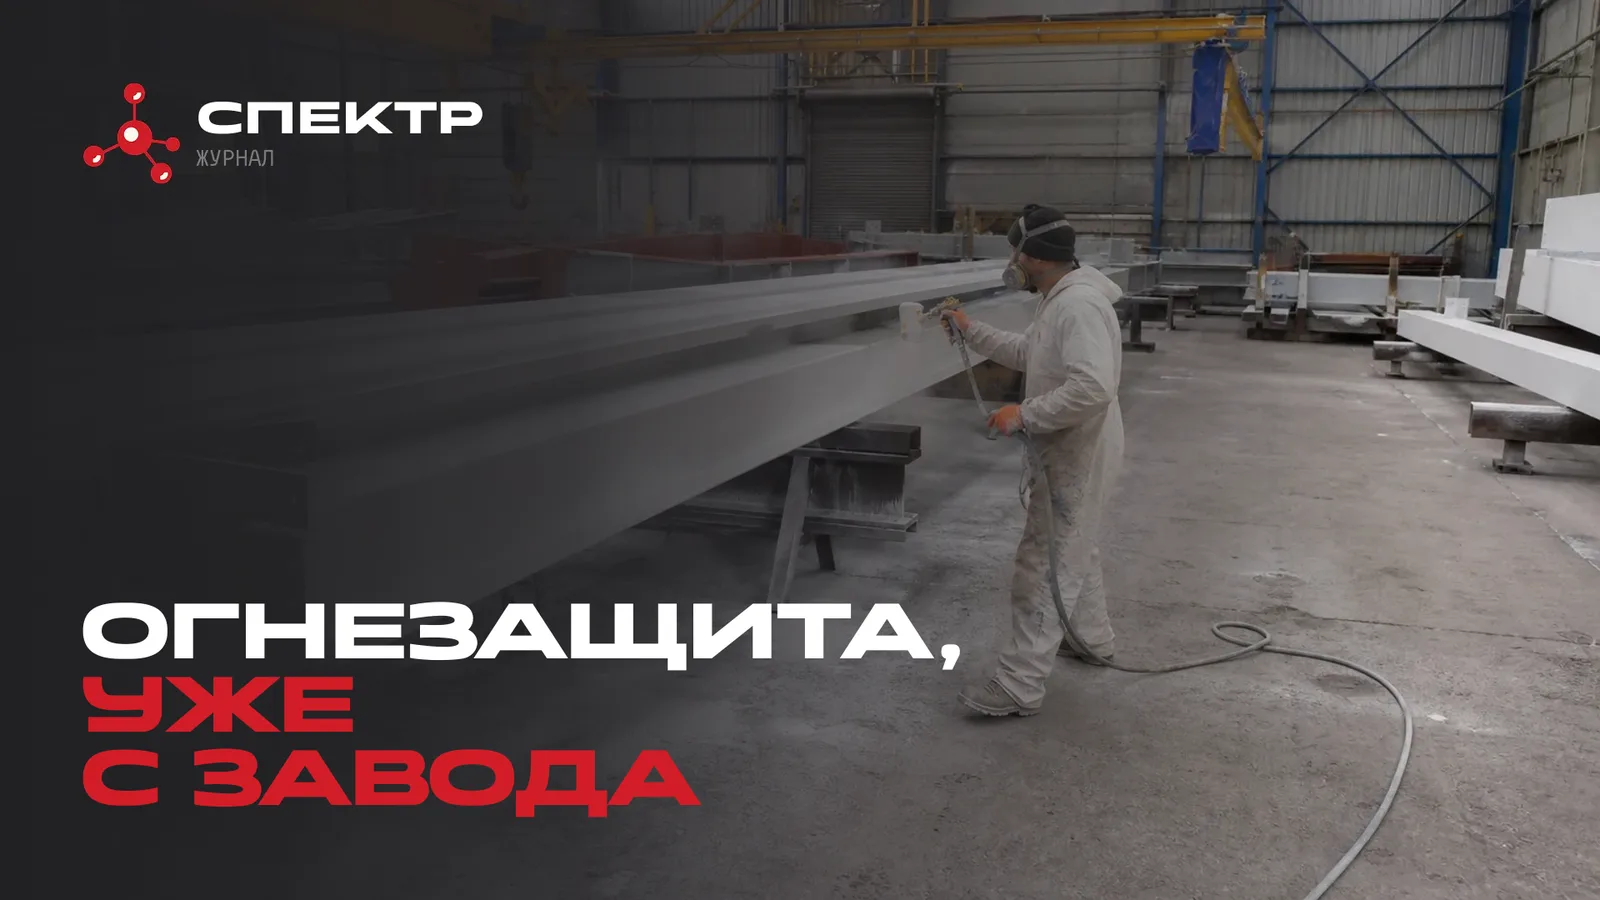
Быстровозводимое здание собирают из элементов заводской готовности: рамы, прогоны, связи, фермы. Смысл сегмента в том, чтобы максимум операций перенести в цех, где есть кран, стеллажи, свет, отопление и контроль.
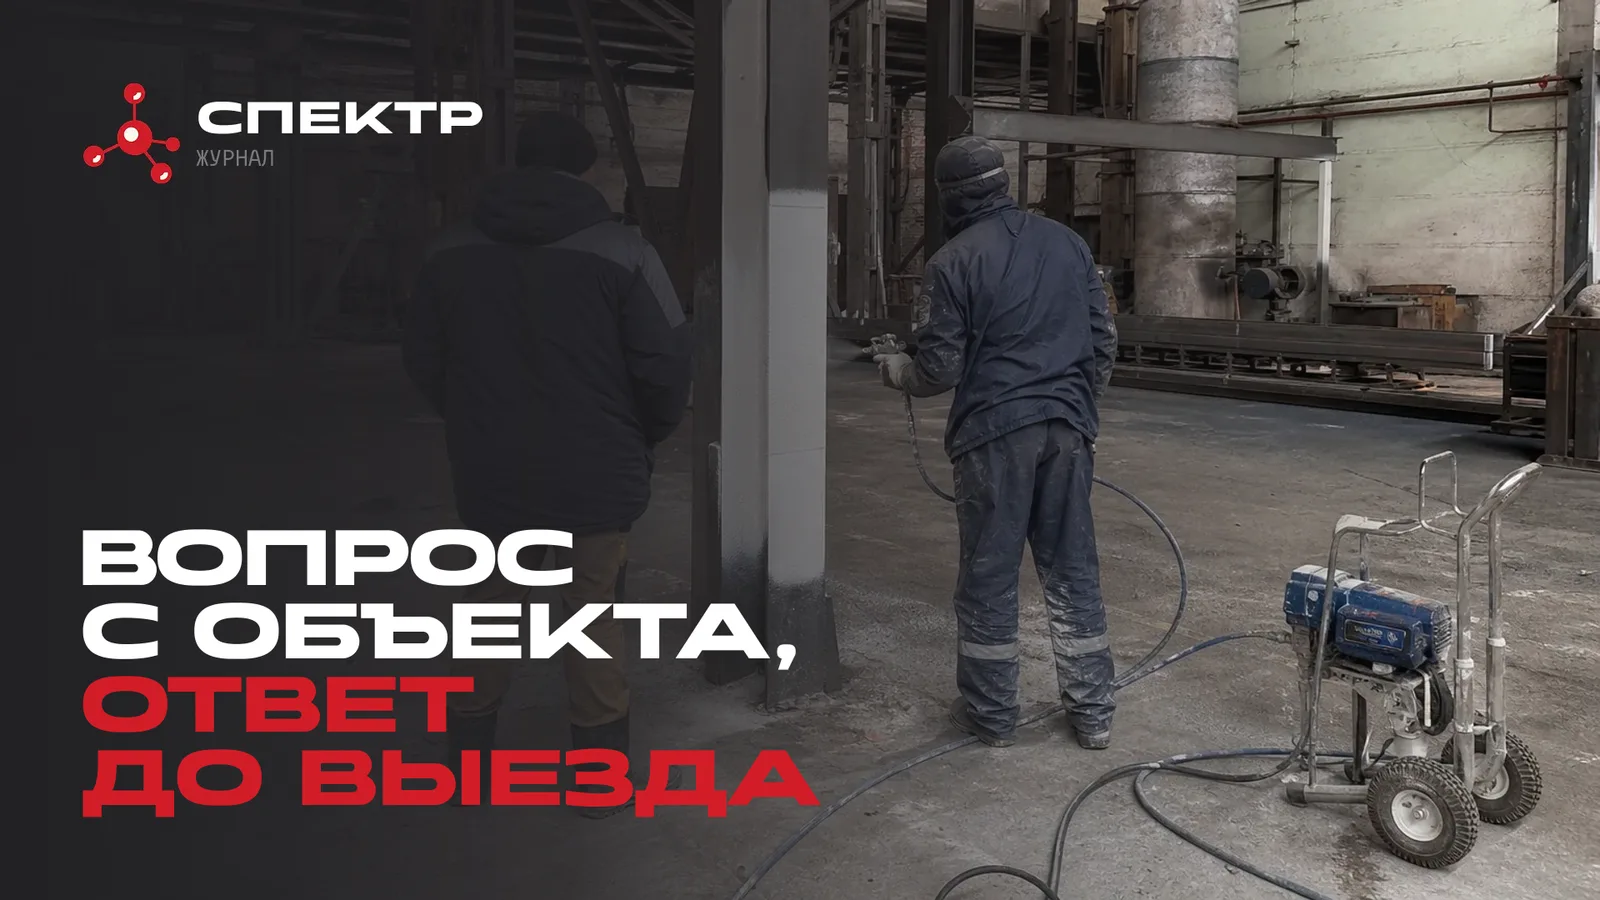
Огнезащита в эту логику вписывается естественно. В цехе элемент лежит на козлах, доступен со всех сторон и разворачивается краном. Подготовка поверхности идёт нормальным способом, а не с люльки. Условия по температуре и влажности стабильны и не зависят от погоды. Пооперационный контроль ведёт заводское ОТК, а не сборная бригада на площадке.
На объекте те же операции стоят дороже и идут дольше: доступ к элементам на высоте, зависимость от погоды, работа рядом со смежниками, ограниченные окна.
Что происходит между цехом и площадкой
Здесь начинается участок, который в заявках обычно не описан вообще.
Покрытие после нанесения проходит несколько состояний, и смешивать их нельзя. Высыхание на отлип, межслойная сушка, транспортировочная прочность и полное отверждение системы — это разные вещи с разными условиями.
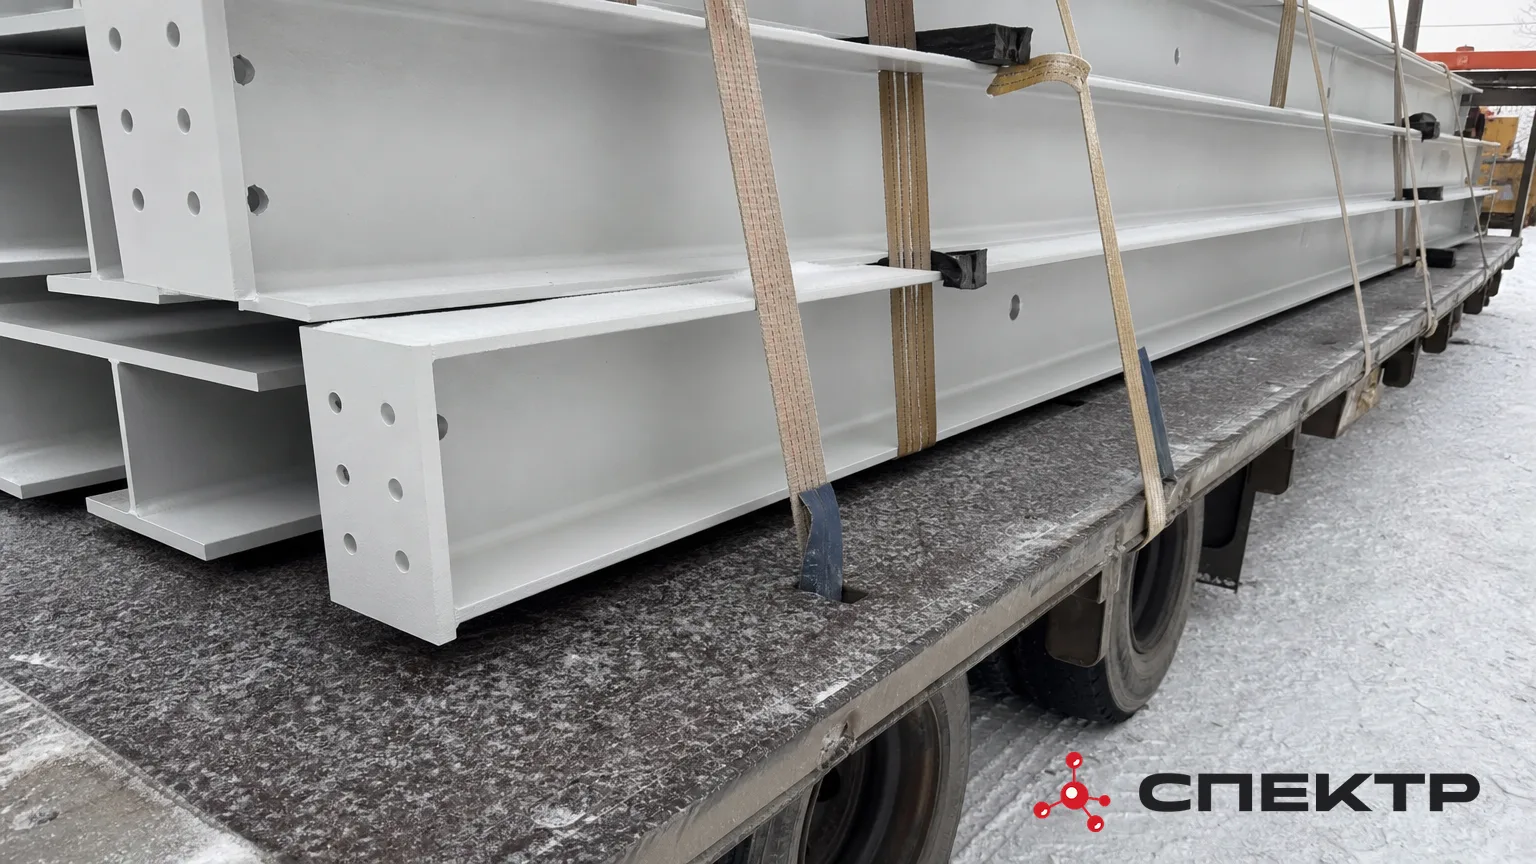
Дальше идут перевозка и хранение. Мягкие прокладки между элементами, текстильные стропы вместо цепей, продуманные точки строповки, ограничение по числу ярусов в штабеле, площадка хранения без прямого контакта с грунтом и без застоя воды. Зимой добавляется конденсат: элемент с мороза, занесённый в тёплое помещение, покрывается влагой. Само по себе покрытие это не разрушает, но требует выдержки перед любыми операциями.
Монтаж: где покрытие неизбежно нарушается
Даже при аккуратной логистике смонтированный каркас никогда не бывает полностью закрытым. Причины известны заранее.
- Монтажная сварка — зоны сварных швов в цехе не покрывают, а после сварки металл нужно подготовить и защитить по месту.
- Болтовые соединения — накладки, узлы примыкания, места под шайбы и головки: часть поверхности либо не покрывалась, либо оказалась перекрыта деталью.
- Механические повреждения при монтаже — строповка, разворот элемента, касание соседней конструкции, работа монтажников по самому элементу.
- Подгонка по месту — резка, рассверловка, добор элементов, который на быстровозводимых объектах случается регулярно.
Суммарно это не единичные точки, а распределённый по каркасу объём. Его считают и планируют до начала монтажа, а не обнаруживают на предъявке.
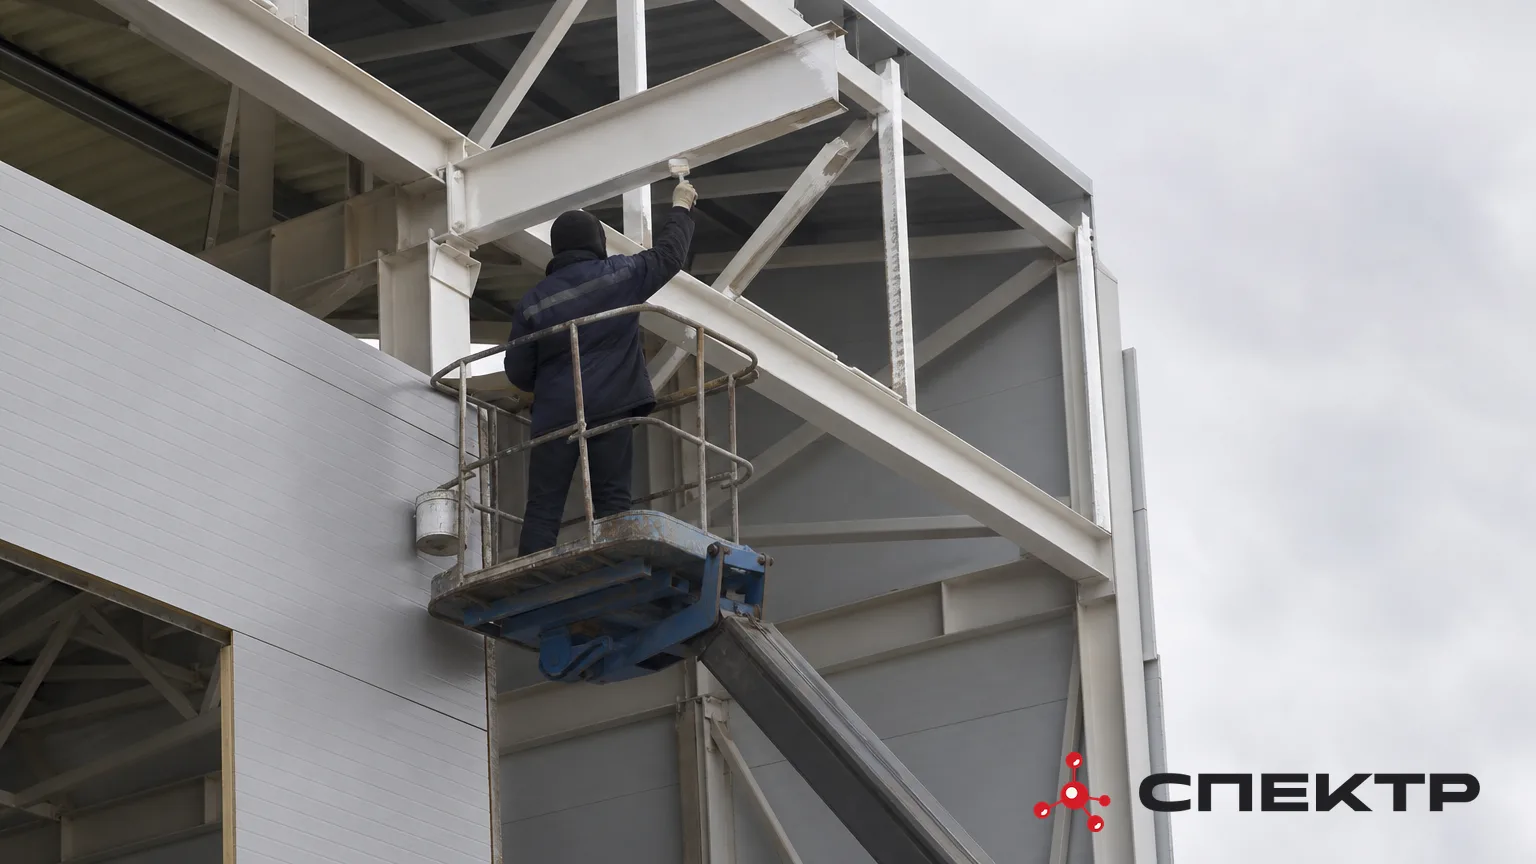
Ремонт покрытия после сборки
Ремонт мест нарушения покрытия для сборных зданий — не аварийная мера, а нормальный этап технологии. Работает он по тем же правилам, что и основное нанесение.
- 01Подготовка поверхностиПоверхность в месте повреждения готовят так же, как готовили в цехе, включая удаление продуктов сварки, окалины и загрязнений.
- 02Обработка кромокКромки существующего покрытия обрабатывают, чтобы новый материал ложился с перекрытием, а не встык.
- 03Тот же состав и системаРемонт ведут тем же составом и той же системой, что и на заводе: смешивать материалы разных производителей в одном покрытии нельзя, подтверждения на такую комбинацию нет ни у кого.
- 04Планирование доступаДоступ к местам ремонта планируют вместе с монтажом, пока техника ещё на площадке. Подъёмник, уехавший вместе с монтажной организацией, возвращается потом за отдельные деньги и в отдельный срок.
- 05Фиксация объёма ремонтаОбъём ремонта фиксируют в исполнительной документации наравне с основным нанесением. На приёмке смотрят не только на покрытие в целом, но и на то, чем закрыты узлы и сварные швы.
Где заводское нанесение не даёт выигрыша
Переводить в цех весь объём стоит не всегда. Если проект по части конструкций даёт конструктивное решение с армированием и сложными узлами, а элементы при этом крупногабаритные, транспортные риски и объём ремонта после монтажа могут перевесить выигрыш от цеховых условий. Если между изготовлением и монтажом стоит долгое хранение на открытой площадке, вопрос тоже требует отдельного рассмотрения.
Решение принимают по конкретному объекту: тип конструкций, логистика, разрыв между отгрузкой и монтажом, условия хранения, объём монтажной сварки.
Практический вывод
Заводское нанесение в сегменте сборных зданий даёт лучшее качество подготовки и стабильные условия, но переносит часть работы на стыки: отгрузка, перевозка, хранение, монтаж, ремонт по месту. Экономия возникает тогда, когда стыки описаны заранее и попали в проект производства работ, а не тогда, когда элементы просто покрыли в цехе.
- Можно ли наносить огнезащиту на элементы БМЗ в цехе и везти готовыми на площадку?
- Да, но между отгрузкой и монтажом остаётся цепочка ограничений: транспортировочная прочность, условия перевозки и хранения, ремонт после монтажа.
- Что такое транспортировочная прочность покрытия?
- Это состояние, при котором покрытие набрало стойкость, достаточную для строповки, погрузки и перевозки элемента. Условия и порядок её определения указаны в техдокументации конкретного продукта.
- Почему после монтажа каркас БМЗ всегда требует ремонта покрытия?
- Из-за монтажной сварки, болтовых соединений, механических повреждений при монтаже и подгонки по месту — эти участки либо не покрывались в цехе, либо покрытие на них нарушается.
- Можно ли ремонтировать покрытие материалом другого производителя?
- Нет, ремонт ведут тем же составом и той же системой, что и на заводе; подтверждений на смешивание материалов разных производителей нет.
- В каких случаях заводское нанесение не даёт выигрыша?
- Когда элементы крупногабаритные со сложными узлами и армированием, либо между изготовлением и монтажом предстоит долгое хранение на открытой площадке — тогда транспортные риски и объём ремонта могут перевесить выигрыш от цеховых условий.